Descripción general del proyecto
| Artículo | Detalles |
|---|---|
| Cliente | Una empresa de fabricación de productos químicos finos |
| Industria | Fabricación de pigmentos orgánicos e intermedios químicos |
| Sección de Procesos | Proceso de tratamiento de aguas residuales |
| Medio Bombeado | Aguas residuales subproducto generadas durante la producción de Violeta Permanente, que contienen antraceno, ácido clorhídrico, ácido sulfúrico, contaminantes alcalinos e intermedios orgánicos como carbazol |
| Tipo de bomba | Bomba para lodos resistente a la corrosión de la serie UHB |
| Propósito de la Aplicación | Para resolver los desafíos de corrosión, desgaste y operación continua durante la transferencia de aguas residuales químicas complejas |
| Ubicación del proyecto | China |
Antecedentes del proyecto
En la producción química fina, la sección de tratamiento de aguas residuales no es simplemente un proceso de transferencia de líquidos. En comparación con las aguas residuales industriales convencionales, las aguas residuales químicas suelen contener múltiples componentes químicos, sustancias corrosivas e impurezas suspendidas, lo que genera mayores requisitos para los equipos de bombeo.
En este proyecto, el cliente fabrica pigmentos orgánicos como el Violeta Permanente. Durante el proceso de producción, se generan diversos líquidos residuales subproducto que se transfieren al sistema de tratamiento de aguas residuales. A diferencia de las aguas residuales generales, estas aguas residuales químicas contienen ácido clorhídrico, ácido sulfúrico, contaminantes alcalinos, antraceno, carbazol y otros intermedios orgánicos.
Debido a la composición compleja del medio, las bombas utilizadas en esta aplicación deben soportar tanto la corrosión química como el desgaste mecánico durante la operación a largo plazo. Las bombas metálicas estándar pueden manejar aplicaciones comunes de transferencia de líquidos, pero a menudo tienen dificultades con aguas residuales ácidas que contienen impurezas y composiciones químicas fluctuantes.
Durante la etapa inicial de operación, los equipos de bombeo existentes del cliente experimentaron varios problemas:
- Se produjo corrosión en los componentes humedecidos después del contacto prolongado con aguas residuales ácidas, lo que afectó la operación continua.
- Los intermedios orgánicos y las impurezas en las aguas residuales causaron desgaste en los pasajes de flujo internos y redujeron el rendimiento de la bomba.
- Los requisitos frecuentes de mantenimiento aumentaron la presión operativa sobre el sistema de tratamiento de aguas residuales.
Por lo tanto, el requisito clave de este proyecto no era simplemente seleccionar una bomba de aguas residuales, sino identificar una solución que pudiera manejar aguas residuales químicas corrosivas con componentes complejos e impurezas.
Después de analizar las condiciones de operación, Bomba Changyu se recomendó la Bomba de lodos de la serie UHB para esta aplicación de tratamiento de aguas residuales químicas.
Solución de Changyu Pump
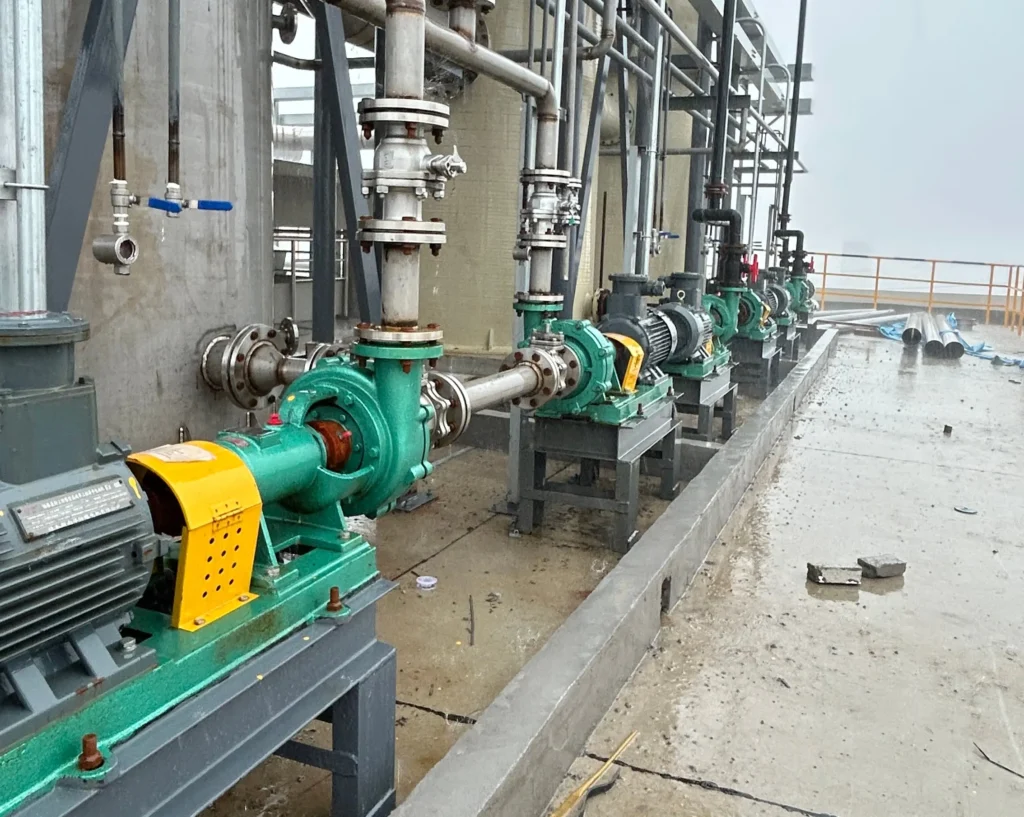
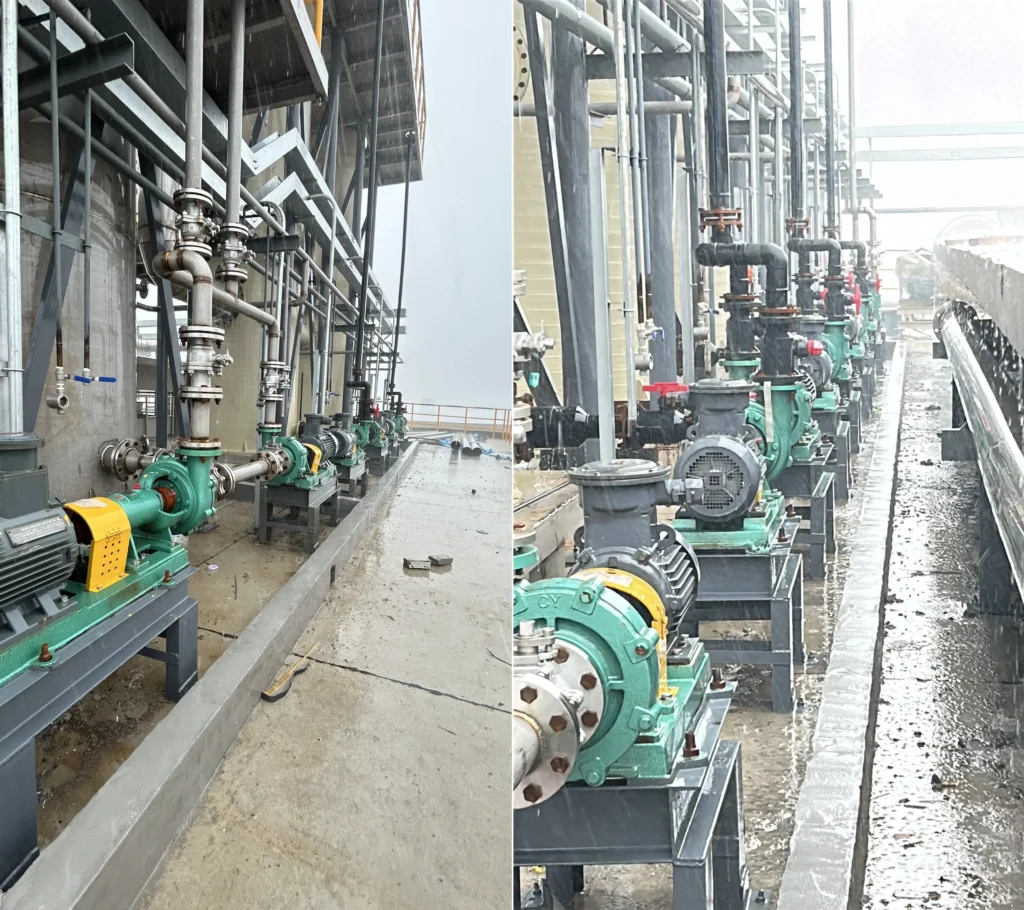
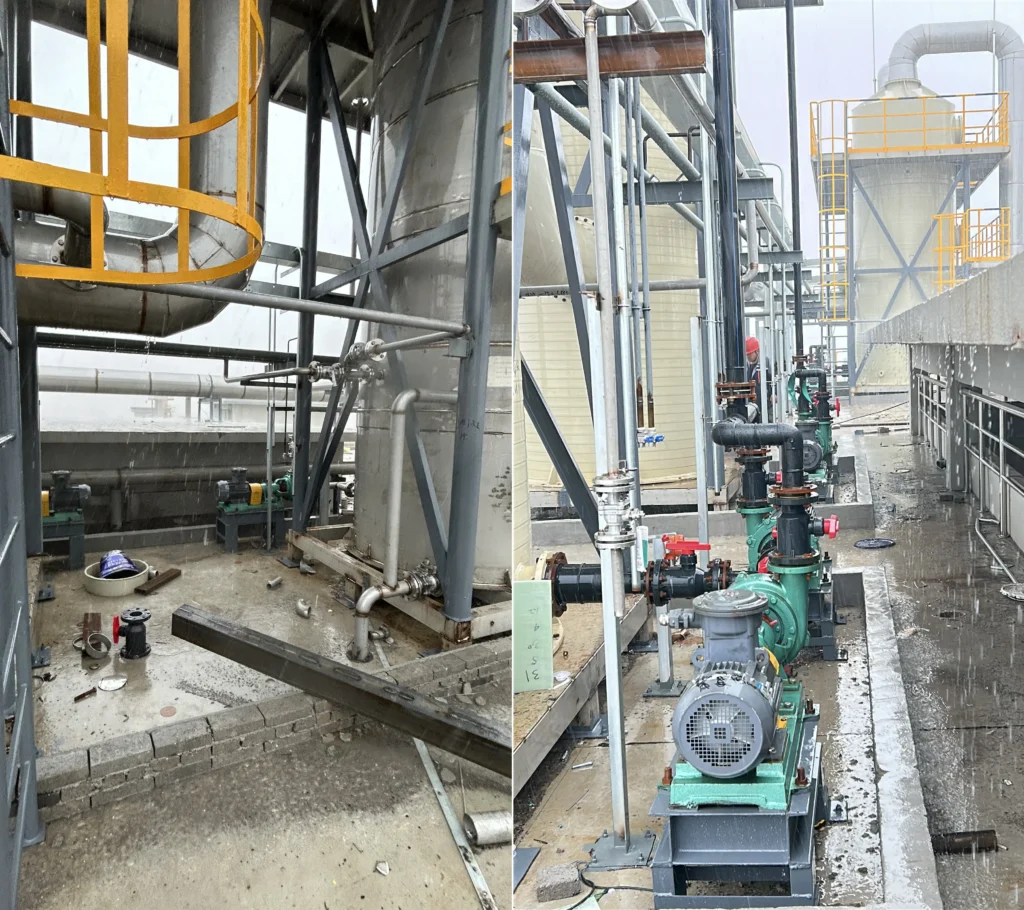
Para este proyecto, Changyu Pump proporcionó una solución de bombeo basada en la Bomba de Pulpa Resistente a la Corrosión de la Serie UHB.
Al seleccionar la bomba adecuada para aplicaciones de aguas residuales químicas, el equipo de ingeniería se centró en tres factores críticos:
Primero, las aguas residuales contenían ácido clorhídrico y ácido sulfúrico, lo que requería materiales de bomba con fuerte resistencia química para evitar la corrosión rápida de los componentes humedecidos.
Segundo, las aguas residuales incluían intermedios orgánicos como antraceno y carbazol. La bomba necesitaba manejar depósitos potenciales, impurezas y desgaste causados por condiciones de medios complejos.
Tercero, el proceso de tratamiento de aguas residuales requería una operación continua estable, reduciendo el tiempo de inactividad causado por fallas relacionadas con la corrosión y el mantenimiento.
Basándose en estos requisitos, Changyu Pump seleccionó la Bomba de Pulpa de la Serie UHB como la solución recomendada.
Ventajas de aplicación de la Bomba de Pulpa de la Serie UHB
Diseño resistente a la corrosión para aguas residuales químicas: La Bomba de Pulpa de la Serie UHB adopta una estructura de polietileno de peso molecular ultraalto (UHMWPE) revestido en acero.
En comparación con las bombas metálicas convencionales, esta configuración de materiales reduce el contacto directo entre las aguas residuales químicas corrosivas y los componentes metálicos, lo que la hace adecuada para aplicaciones que involucran ácido clorhídrico, ácido sulfúrico, soluciones alcalinas y otros fluidos industriales agresivos.
Para plantas químicas, la compatibilidad de materiales es uno de los factores más importantes que afectan la vida útil de la bomba y la confiabilidad del sistema.
Adecuada para aguas residuales que contienen intermedios orgánicos e impurezas: Las aguas residuales generadas durante la producción de Violeta Permanente contienen antraceno, carbazol y otros intermedios orgánicos, lo que las hace más complejas que las aguas residuales industriales ordinarias.
La Bomba de la Serie UHB está diseñada para la transferencia de medios corrosivos y de pulpa. Su estructura permite el manejo estable de aguas residuales que contienen impurezas y reduce los problemas operativos causados por variaciones del medio.
Esto la hace adecuada para sistemas de tratamiento de aguas residuales químicas donde se requieren tanto resistencia a la corrosión como resistencia al desgaste.
Resistencia combinada a la corrosión y al desgaste: En entornos reales de producción química, los desafíos de transferencia de aguas residuales generalmente no son causados únicamente por la corrosión.
Por ejemplo:
- Los componentes ácidos causan corrosión química;
- Las impurezas sólidas causan desgaste mecánico;
- La operación a largo plazo acelera la degradación de los componentes humedecidos y los sistemas de sellado.
Por lo tanto, seleccionar solo una bomba resistente a la corrosión puede no cumplir completamente con los requisitos de aplicaciones complejas de aguas residuales.
La bomba de la serie UHB combina materiales resistentes a la corrosión con capacidad de manejo de lodos, lo que la convierte en una opción adecuada para condiciones exigentes de tratamiento de aguas residuales químicas. Cuando el proceso alimenta una prensa filtro, utilice el ciclo de filtración real para evaluar una bomba dedicada Bomba para prensa filtro ChangYu.
Referencia de parámetros técnicos
| Artículo | Parámetro |
| Modelo del producto | Bomba para lodos resistente a la corrosión de la serie UHB |
| Medio de aplicación | Aguas residuales de producción química |
| Características del medio | Contiene ácido clorhídrico, ácido sulfúrico, intermedios orgánicos y contaminantes alcalinos |
| Estructura de la bomba | Bomba centrífuga horizontal de una sola etapa y una sola succión |
| Material Principal | Acero revestido de UHMWPE |
| Campos de aplicación | Tratamiento de aguas residuales químicas, transferencia de aguas residuales ácidas, manejo de lodos corrosivos |
Para más especificaciones de producto y características de aplicación, lea más en nuestra página de producto: Bombas industriales para lodos de la serie UHB
Guía de selección de ingeniería
Para sistemas de tratamiento de aguas residuales químicas, la selección de bombas no debe basarse únicamente en la palabra “aguas residuales”.
Diferentes procesos de fabricación generan aguas residuales con composiciones químicas, niveles de corrosión, contenidos de sólidos y condiciones operativas completamente diferentes.
Por ejemplo:
- Las aguas residuales de fabricación de tintes pueden contener intermediarios orgánicos;
- Las aguas residuales de lavado ácido pueden tener características altamente corrosivas;
- Los subproductos de reacciones químicas pueden contener sólidos suspendidos o materiales cristalizados.
Al seleccionar las mejores bombas resistentes a la corrosión para aguas residuales químicas, los ingenieros generalmente necesitan evaluar:
- Composición química de las aguas residuales;
- Concentración de ácidos y álcalis;
- Contenido de partículas sólidas;
- Temperatura de operación;
- Caudal y altura requeridos;
- Condiciones de operación continua.
Entre estos factores, la compatibilidad de materiales suele ser la consideración más importante.
Muchas fallas de bombas no son causadas por un caudal o altura insuficientes, sino por una selección incorrecta de materiales para el entorno químico real. Por lo tanto, las aplicaciones de aguas residuales químicas requieren una selección de bombas basada en condiciones operativas reales y no solo en la categoría de aguas residuales.
Changyu Pump tiene amplia experiencia sirviendo a las industrias de procesamiento químico, producción de nuevos materiales, minería y transferencia de medios corrosivos. Basado en condiciones de proceso reales, nuestro equipo de ingeniería brinda soporte desde el análisis de condiciones operativas y la selección de bombas hasta soluciones de aplicación.
Correo electrónico: [email protected]
TEL/WA: +86-13651913727