Tantangan Korosi dan Kristalisasi pada Pompa Slurry Amonium Sulfat
Slurry amonium sulfat menghadirkan dua tantangan yang berbeda namun saling terkait untuk peralatan pompa industri: korosi dari fase cair asam, dan kristalisasi dari padatan terlarut. Mode kegagalan ini sering kali bekerja bersamaan—korosi lokal dapat menciptakan permukaan kasar yang mempercepat nukleasi kristal, sementara penumpukan kristal dapat menjebak media korosif di permukaan pompa, mempercepat degradasi material.
Fase cair slurry amonium sulfat bersifat korosif karena dua faktor. Larutan amonium sulfat itu sendiri memiliki pH 5,0–6,0 pada konsentrasi 1 M, yang bersifat asam moderat. Yang lebih signifikan, proses produksi amonium sulfat biasanya melibatkan reaksi antara amonia dan asam sulfat, dan sisa asam sulfat sering kali tertinggal dalam slurry. Sisa asam ini dapat menurunkan pH secara signifikan, terutama dalam proses di mana rasio asam terhadap amonia tidak dikontrol dengan sempurna.
Fase padat menghadirkan risiko kristalisasi. Amonium sulfat memiliki kurva kelarutan yang berubah secara signifikan dengan suhu. Ketika larutan yang hampir jenuh mengalami penurunan suhu di dalam pompa, garam terlarut dapat dengan cepat mengendap sebagai kristal, yang menyebabkan:
- Kegagalan segel: Penumpukan di sekitar permukaan segel mekanis, menyebabkan kebocoran segel
- Ketidakseimbangan impeler: Deposisi kristal pada impeler, menciptakan getaran dan percepatan keausan bantalan
- Pembatasan aliran: Akumulasi di rumah volute, membatasi aliran dan meningkatkan tekanan buang
- Macetnya rakitan berputar: Dalam kasus parah, penyumbatan total pada rakitan berputar
Kegagalan segel terkait kristalisasi merupakan kontributor utama perawatan tidak terjadwal di pabrik pengolahan amonium sulfat, menjadikan keandalan segel sebagai pertimbangan kunci dalam pemilihan pompa untuk aplikasi ini.
Mekanisme Korosi dalam Layanan Amonium Sulfat
1 Korosi Sisa Asam Sulfat
Risiko korosi utama pada pompa slurry amonium sulfat berasal dari sisa asam sulfat (H₂SO₄) yang tidak bereaksi dalam aliran proses. Tingkat korosivitas tergantung pada konsentrasi asam dan suhu:
- Asam sulfat encer (di bawah 80%): Sangat korosif terhadap sebagian besar logam. Pada suhu tinggi, H₂SO₄ encer menyerang baja karbon, baja tahan karat, dan bahkan beberapa paduan nikel. Ini adalah skenario korosi yang paling umum dalam proses amonium sulfat.
- Asam sulfat pekat (di atas 80%): Kurang korosif terhadap beberapa logam tetapi lebih agresif terhadap material organik. Memerlukan pemilihan material yang cermat.
- Konsentrasi menengah (20–80%): Rentang paling agresif untuk korosi asam sulfat, memerlukan konstruksi pompa berlapis penuh atau non-logam.
2 Efek pH dan Suhu
Laju korosi dalam layanan amonium sulfat meningkat dengan suhu. Pada suhu proses di atas 60°C, bahkan larutan asam ringan dapat menyebabkan korosi terukur pada komponen pompa logam. Inilah sebabnya mengapa pompa berlapis—di mana permukaan basah diisolasi dari struktur logam oleh lapisan tahan korosi—menjadi pilihan standar untuk penanganan slurry amonium sulfat.
3 Kinerja Material dalam Kondisi Korosif
Tiga material pelapis umum digunakan dalam pompa slurry amonium sulfat, masing-masing dengan profil ketahanan korosi yang berbeda:
| Bahan | Ketahanan Asam Sulfat | Kisaran Suhu | Ketahanan Abrasi |
|---|---|---|---|
| UHMWPE (Seri UHB) | ≤80% H₂SO₄ | -20°C hingga 90°C (standar), hingga 100–120°C (modifikasi) | >9x baja karbon |
| FEP (Seri CYB-ZKJ) | ≤80% H₂SO₄ | -20°C hingga 120°C | Sedang |
| PFA/PTFE (Seri CYQ) | Semua konsentrasi, termasuk 98% H₂SO₄ dan oleum | -20°C hingga 180°C | Sedang |
UHMWPE menawarkan ketahanan abrasi tertinggi—lebih dari sembilan kali ketahanan aus baja karbon dalam kondisi uji standar—menjadikannya pilihan utama ketika slurry mengandung konsentrasi tinggi padatan kristal. Seri UHB memiliki konstruksi berlapis baja dengan lapisan UHMW-PE 8–20 mm, memberikan penghalang yang kokoh terhadap serangan korosif dan keausan abrasif.
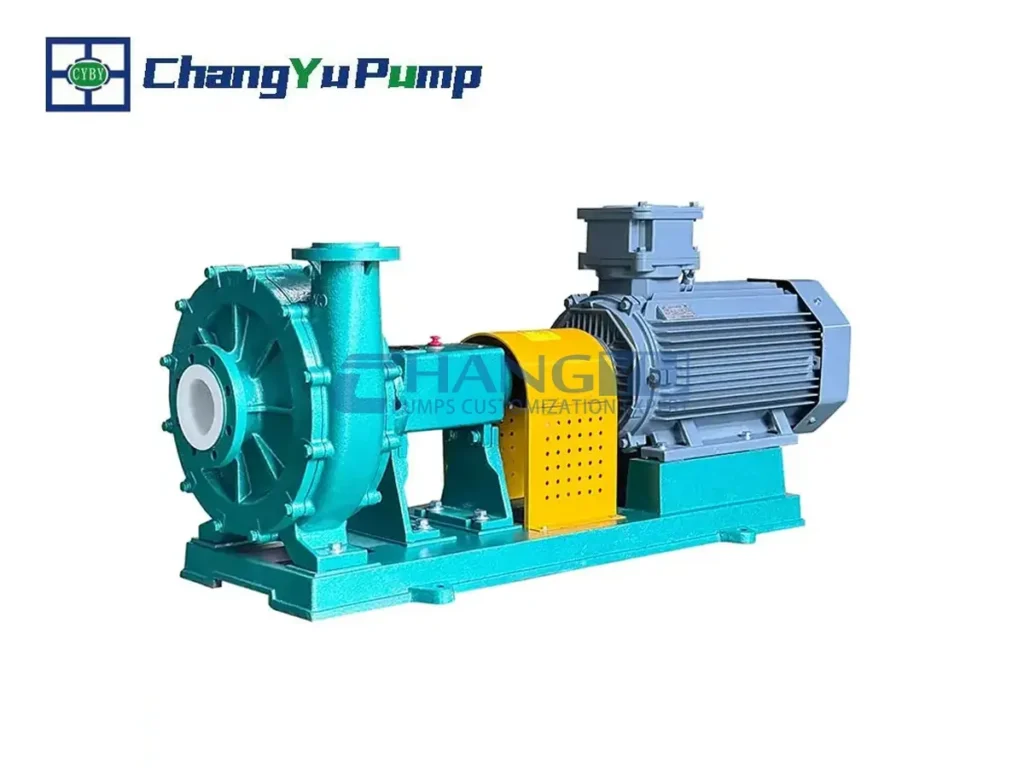
Lapisan fluoroplastik (FEP, PFA, PTFE) menawarkan ketahanan kimia yang lebih luas dan kemampuan suhu yang lebih tinggi. Seri CYB-ZKJ menggunakan lapisan FEP dengan rentang suhu -20°C hingga 120°C dan menangani konsentrasi asam sulfat hingga 80%, sementara seri CYQ dengan lapisan PFA/PTFE menangani rentang konsentrasi penuh termasuk 98% asam pekat pada suhu hingga 180°C.
Akar Penyebab Pembentukan Kristal pada Segel dan Impeler Pompa
1 Karakteristik Kelarutan Amonium Sulfat
Amonium sulfat menunjukkan kurva kelarutan yang berubah secara signifikan dengan suhu. Menurut data kelarutan standar (Perry’s Chemical Engineers’ Handbook), kelarutan (NH₄)₂SO₄ dalam air sekitar:
| Suhu (°C) | Kelarutan (g/100 g H₂O) | Perubahan dari 20°C |
|---|---|---|
| 20°C | 75.4 | — |
| 30°C | 78.0 | +3.4% |
| 40°C | 81.8 | +8.5% |
| 50°C | 84.8 | +12.5% |
| 60°C | 88.0 | +16.7% |
| 70°C | 91.7 | +21.6% |
| 80°C | 95.3 | +26.4% |
| 90°C | 99.2 | +31.6% |
| 100°C → 100°C | 103.3 | +37.0% |
Perbedaan kelarutan antara 30°C dan 80°C sekitar 17,3 g/100 g H₂O—perubahan sekitar 22%. Ketika larutan amonium sulfat jenuh atau hampir jenuh mengalami penurunan suhu 15–20°C melintasi pompa, larutan dapat memasuki keadaan lewat jenuh, memicu nukleasi kristal cepat pada permukaan internal pompa.
2 Gradien Suhu di Ruang Segel
Ruang segel memerlukan perhatian khusus. Segel mekanis menghasilkan panas lokal di permukaan geser, tetapi area rumah segel—terutama di dekat sisi atmosfer—dapat mengalami pendinginan lokal akibat disipasi panas melalui rumah dan pipa di sekitarnya. Gradien termal ini menciptakan kondisi di mana kristal amonium sulfat secara preferensial menukleasi dan tumbuh di sekitar permukaan segel, akhirnya memaksa permukaan terpisah dan menyebabkan kebocoran.
3 Kekasaran Permukaan dan Situs Nukleasi
Nukleasi kristal secara termodinamika lebih disukai pada permukaan kasar. Permukaan internal pompa yang telah dikasarkan oleh korosi atau keausan mekanis menyediakan situs nukleasi preferensial untuk kristal amonium sulfat. Ini menciptakan siklus yang memperkuat diri: korosi menciptakan kekasaran, kekasaran mendorong nukleasi kristal, dan pertumbuhan kristal menjebak media korosif di permukaan, mempercepat korosi lebih lanjut.
Solusi Rekayasa untuk Pengendalian Korosi dan Kristalisasi
1 Kontrol Suhu Ruang Seal untuk Pencegahan Kristalisasi
Menjaga suhu di atas titik jenuh di seluruh pompa merupakan strategi utama untuk mencegah kristalisasi.
Flush Eksternal (API Plan 32): Flush eksternal yang bersih mengalirkan sejumlah kecil cairan jernih—biasanya air atau larutan amonium sulfat encer—ke dalam ruang seal. Hal ini mengencerkan konsentrasi lokal dan menaikkan suhu, sehingga mengurangi risiko nukleasi kristal pada permukaan seal. Seri CYB-ZKJ dirancang untuk mengakomodasi mechanical seal dengan protokol flushing API 682, menyediakan antarmuka terstandarisasi untuk implementasi rencana flush. API 682 adalah standar industri untuk sistem mechanical seal pada pompa sentrifugal dan rotari, dan Plan 32 adalah salah satu konfigurasi yang diakui untuk aplikasi yang rentan terhadap kristalisasi.
Jaket Uap atau Air Panas: Untuk proses di mana pengenceran tidak dapat diterima, rumah seal dapat dilengkapi dengan jaket uap atau air panas. Hal ini menjaga suhu internal di atas titik jenuh tanpa mengubah kimia proses. Untuk pompa berlapis FEP seperti seri CYB-ZKJ, rentang suhu -20°C hingga 120°C memberikan ruang yang memadai untuk pengoperasian jaket.
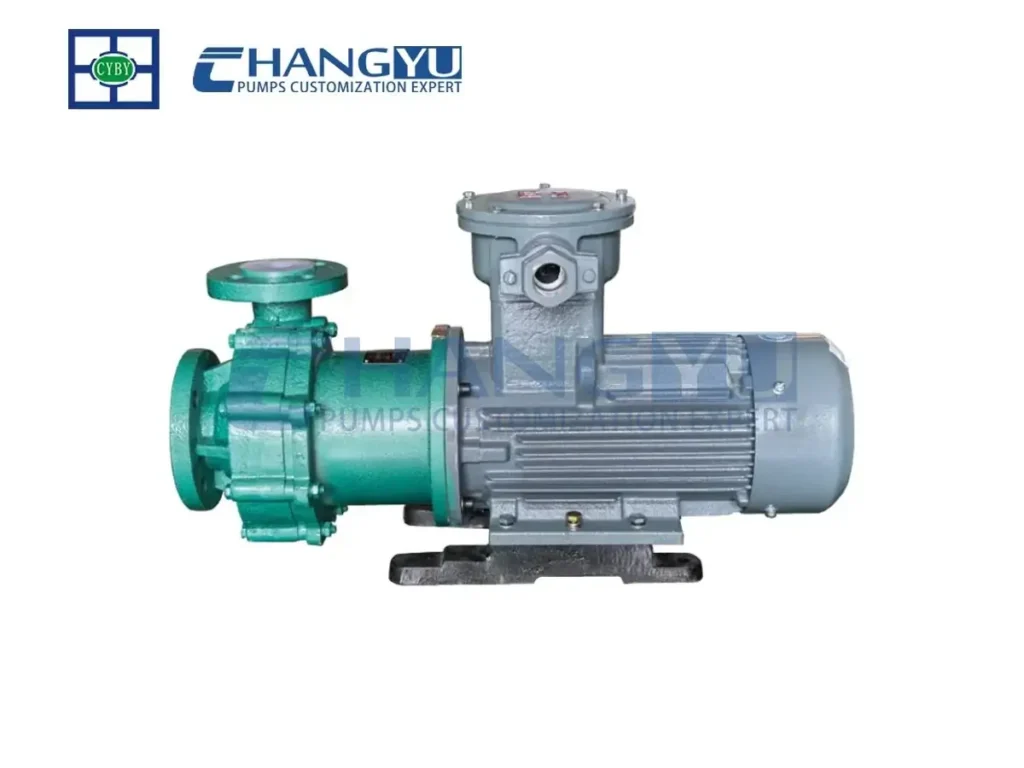
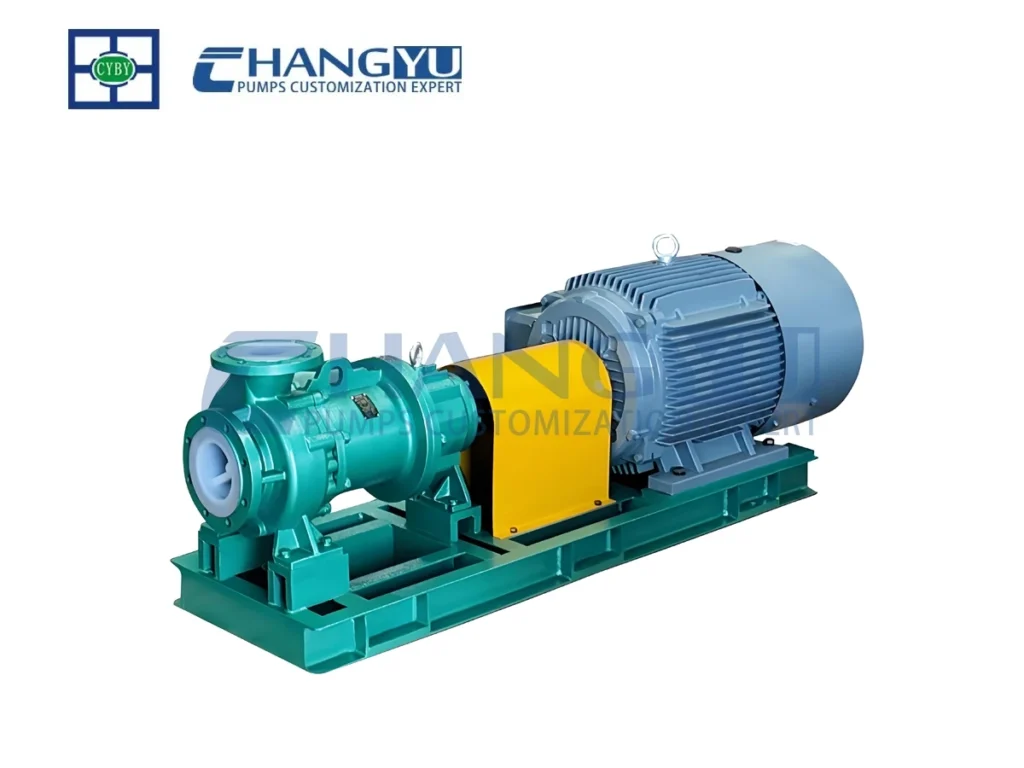
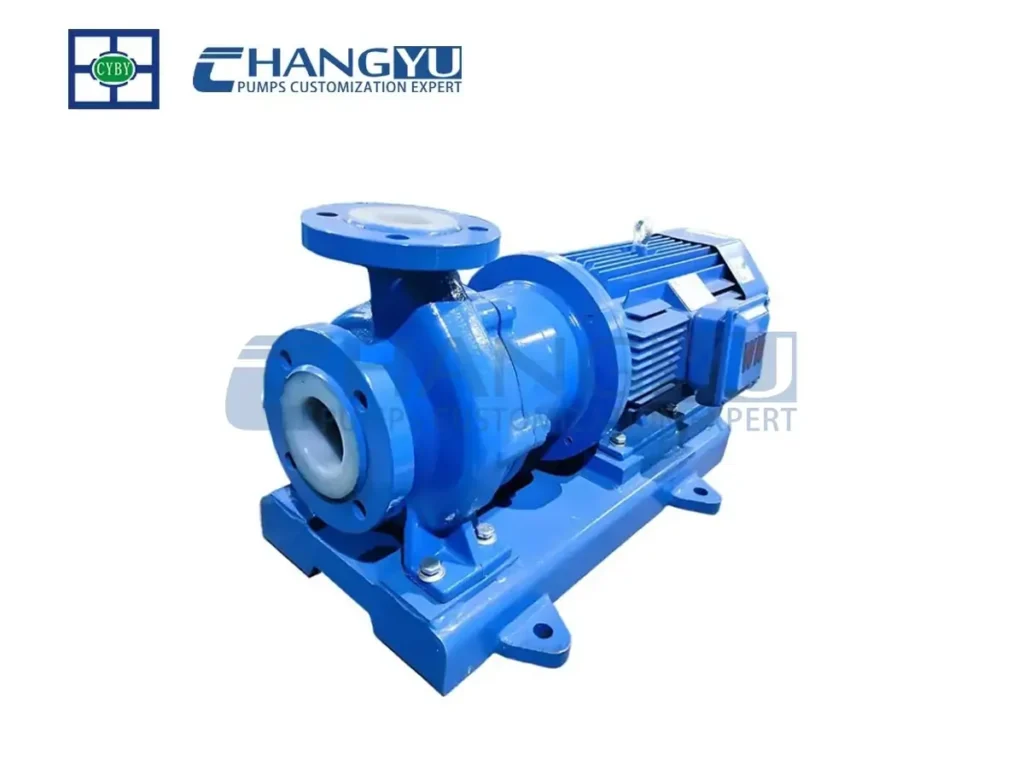
Alternatif Magnetic Drive: Untuk aplikasi di mana perawatan mechanical seal menjadi biaya yang berulang, pompa magnetic drive tanpa seal menghilangkan seal dinamis sepenuhnya. Pompa magnetic drive seri CYQ menggunakan containment shell dan kopling magnetik untuk mentransmisikan torsi tanpa penetrasi poros, menghilangkan titik kegagalan utama kristalisasi. Seri CYQ menangani suhu dari -20°C hingga 180°C dengan lapisan FEP, PFA, atau PTFE, dan dirancang untuk memenuhi standar pompa tanpa seal ASME B73.3. Konfigurasi ini cocok untuk proses amonium sulfat di mana suhu larutan melebihi 100°C atau di mana asam sulfat pekat (hingga 98%) hadir.
2 Desain Impeler untuk Slurry Mengandung Kristal
Geometri impeler secara langsung memengaruhi bagaimana kristal terakumulasi dan apakah kristal dapat dibersihkan selama pengoperasian.
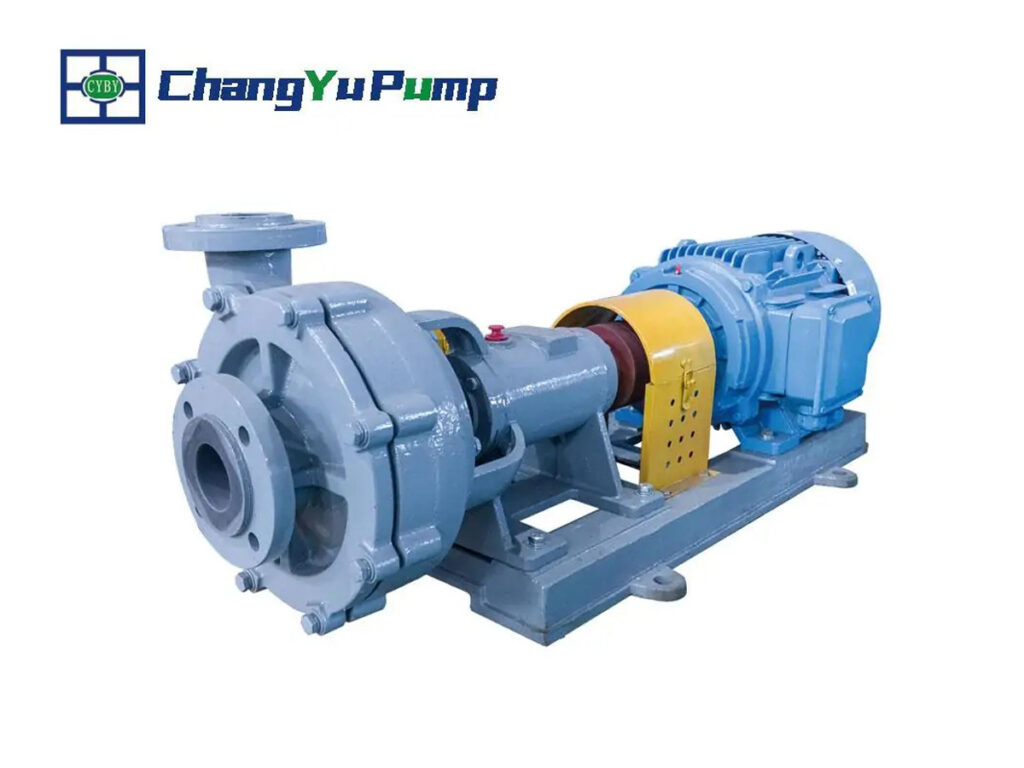
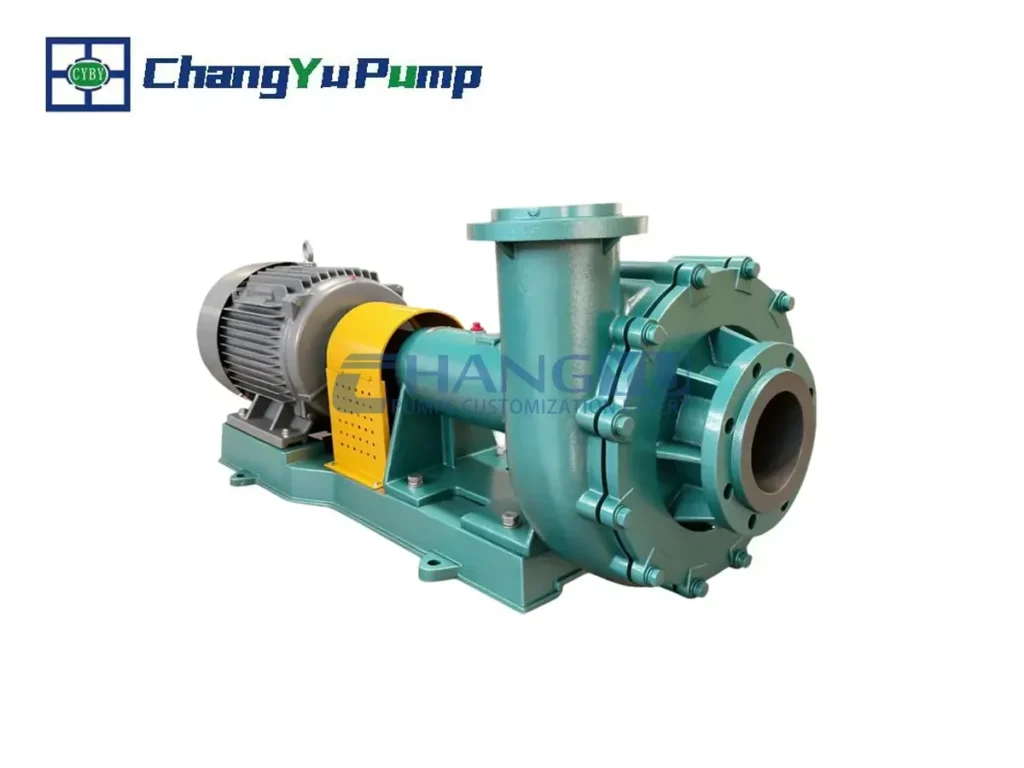
Impeler Semi Terbuka: Seri UHB menggunakan desain impeler semi-terbuka dengan saluran besar (tanpa plat penutup depan) yang memperlebar jalur aliran dan meningkatkan kemampuan pompa untuk menangani media yang mengandung partikel. Desain ini mencakup sirip belakang yang mengurangi tekanan di ruang seal, memperpanjang umur layanan pompa. Saluran aliran terbuka mengurangi luas permukaan tempat kristal dapat menempel dan memungkinkan penumpukan lebih mudah dibersihkan.
Impeler Tertutup: Untuk kebutuhan head yang lebih tinggi, impeler tertutup memberikan efisiensi hidraulik yang lebih baik. Seri CYQ menggunakan desain impeler tertutup dengan semua bagian basah terbuat dari fluoroplastik, cocok untuk media kimia yang agresif. Saluran internal dapat ditentukan dengan permukaan yang lebih halus untuk mengurangi titik adhesi kristal.
Manajemen Celah: Menjaga celah yang memadai antara impeler dan casing merupakan pertimbangan standar dalam proses seleksi teknik untuk pompa tahan korosi yang menangani media kristalisasi. Celah yang lebih lebar memungkinkan endapan kristal melewatinya tanpa menyebabkan penguncian rakitan berputar. Tim teknik di Changyu Pump mengevaluasi distribusi ukuran kristal dan tingkat penumpukan yang diharapkan untuk menentukan celah yang sesuai untuk setiap aplikasi.
3 Pemilihan Material Tahan Korosi
Material pelapis bagian basah pompa adalah pertahanan utama terhadap korosi, sekaligus memengaruhi adhesi kristal.
UHMWPE (Seri UHB): Polietilen dengan berat molekul sangat tinggi (UHMW-PE) menawarkan koefisien gesekan rendah, ketahanan abrasi tinggi—lebih dari sembilan kali ketahanan aus baja karbon dalam kondisi uji standar—dan ketahanan terhadap asam sulfat hingga konsentrasi 80%. Seri UHB memiliki konstruksi berlapis baja dengan lapisan UHMW-PE 8–20 mm, memberikan penghalang yang kokoh terhadap serangan korosif. Rentang suhu standar adalah -20°C hingga 90°C, dengan material modifikasi memperluas rentang hingga 100–120°C untuk aplikasi tertentu. Seri ini menangani laju aliran dari 3 hingga 2600 m³/jam dengan head hingga 100 m.
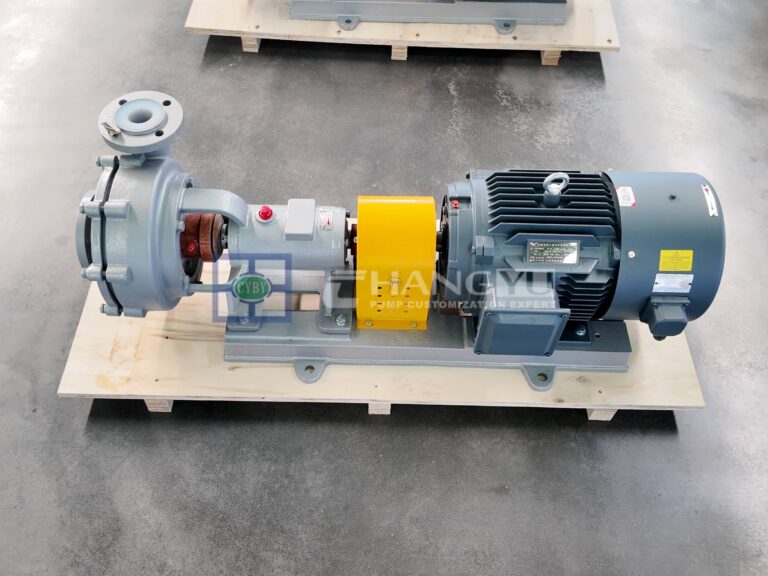
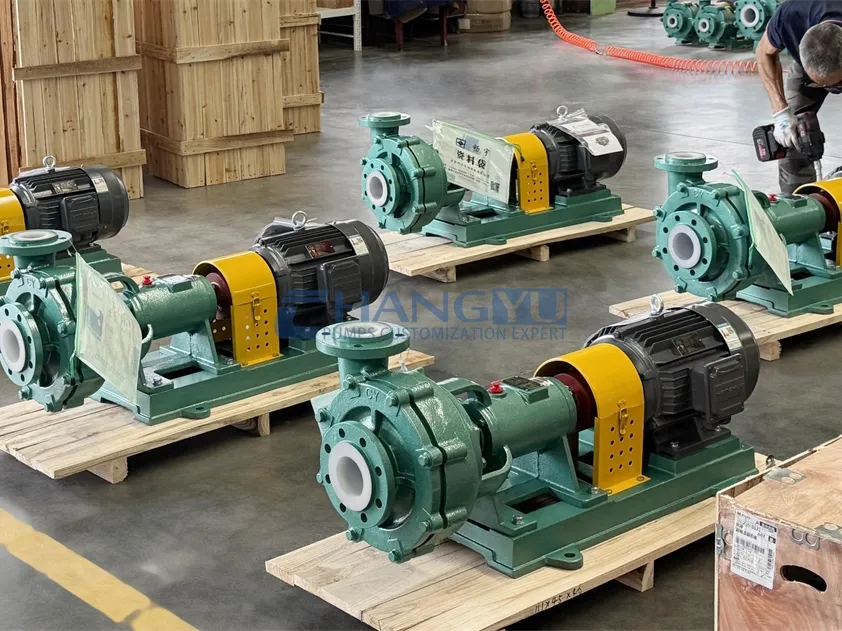
Lapisan FEP (Seri CYB-ZKJ): FEP (fluorinated ethylene propylene) menawarkan permukaan halus dan non-pori yang tahan terhadap serangan kimia dan adhesi kristal. Seri CYB-ZKJ menggunakan lapisan FEP dengan konstruksi sinter 8–20 mm, rentang suhu -20°C hingga 120°C, dan menangani konsentrasi asam sulfat hingga 80%. Untuk kebutuhan suhu yang lebih tinggi, lapisan PFA tersedia. Mechanical seal ujung ganda mendukung flushing API 682, dan impeler semi-terbuka menangani slurry dengan hingga 20% partikel padat fleksibel.
Lapisan PFA/PTFE (Seri CYQ): Untuk aplikasi yang membutuhkan ketahanan kimia terluas dan kemampuan suhu tertinggi, seri magnetic drive CYQ menggunakan lapisan FEP, PFA, atau PTFE (8–15 mm) dengan rentang suhu -20°C hingga 180°C. Seri ini kompatibel dengan seluruh rentang konsentrasi asam sulfat termasuk asam pekat 98% dan oleum, menjadikannya cocok untuk proses di mana konsentrasi asam sisa tinggi atau bervariasi.
Praktik Terbaik Instalasi untuk Pencegahan Kristalisasi
1 Tata Letak Pipa
Tata letak pipa yang tepat sangat penting untuk mencegah akumulasi kristal:
- Pipa hisap: Jaga saluran hisap sesingkat dan selurus mungkin. Hilangkan titik tinggi di mana kantong uap dapat terbentuk, karena kantong uap menyebabkan pendinginan lokal dan mendorong kristalisasi.
- Hisap vertikal: Hindari konfigurasi hisap vertikal. Selalu desain dengan hisap terendam (positive suction head) untuk menjaga aliran dan suhu yang konsisten.
- Katup pembuangan: Pasang katup pembuangan di titik rendah sistem perpipaan untuk memungkinkan pembilasan menyeluruh di antara operasi batch.
2 Pengaturan Sistem Flush
Jika menggunakan flush eksternal API Plan 32:
- Suhu cairan flush: Cairan flush harus setidaknya 10–15°C di atas suhu jenuh larutan amonium sulfat pada tekanan ruang seal.
- Laju aliran: Laju aliran flush yang umum berkisar antara 2–5 L/menit tergantung pada ukuran seal dan kondisi operasional. Konsultasikan dengan produsen pompa untuk rekomendasi spesifik.
- Operasi berkelanjutan: Sistem flush harus beroperasi secara terus-menerus selama pompa beroperasi. Flush yang terputus-putus dapat menyebabkan guncangan termal dan mempercepat kerusakan permukaan seal.
3 Prosedur Start-up dan Shutdown
- Flush sebelum start: Sebelum menyalakan pompa, bilas ruang seal dengan air hangat atau larutan amonium sulfat encer selama 2–3 menit untuk menghilangkan kristal yang menumpuk.
- Periode pemanasan: Untuk pompa berjaket uap, aktifkan jaket 15–20 menit sebelum start-up untuk menaikkan suhu ruang seal di atas titik saturasi.
- Flush saat shutdown: Setelah menghentikan pompa, lanjutkan flush selama 3–5 menit untuk membersihkan sisa amonium sulfat dari ruang seal.
- Pompa cadangan: Untuk pompa cadangan dalam layanan kristalisasi, pertimbangkan untuk memasang jalur resirkulasi kecil guna menjaga aliran yang stabil dan mencegah pengendapan kristal.
Panduan Perawatan dan Pemecahan Masalah
6.1 Jenis-jenis Kerusakan Umum
| Gejala | Kemungkinan Penyebab | Tindakan yang Disarankan |
|---|---|---|
| Kebocoran seal yang meningkat | Penumpukan kristal pada permukaan seal | Bilas ruang seal dengan air hangat; verifikasi parameter rencana pembilasan |
| Getaran selama operasi | Endapan kristal pada impeler menyebabkan ketidakseimbangan | Bongkar dan bersihkan impeler; periksa kerusakan akibat erosi |
| Fluktuasi arus motor | Casing volute tersumbat sebagian | Bilas sistem; periksa akumulasi kristal di dalam casing |
| Poros tiba-tiba macet | Kristalisasi cepat di ruang seal | Aplikasikan uap atau air panas ke rumah seal; bongkar jika perlu |
| Keausan permukaan seal berlebihan | Partikel kristal tertanam di permukaan seal | Tingkatkan ke material permukaan seal yang lebih keras (SiC vs. karbon); verifikasi ukuran mesh filter pembilasan |
2 Interval Inspeksi yang Direkomendasikan
| Item Inspeksi | Frekuensi | Poin Pemeriksaan Utama |
|---|---|---|
| Suhu ruang seal | Setiap hari | Bandingkan dengan suhu saturasi larutan |
| Laju aliran sistem pembilasan | Setiap hari | Verifikasi pembacaan flow meter; periksa penyumbatan |
| Pemantauan getaran | Mingguan | Lacak baseline dan tren; investigasi perubahan >20% |
| Observasi kebocoran seal | Mingguan | Catat laju tetesan; investigasi setiap peningkatan |
| Inspeksi visual impeler | Triwulanan | Periksa endapan kristal, erosi, dan korosi |
| Pengukuran ketebalan lining | Setiap tahun | Verifikasi integritas lining; ganti jika ketebalan < 50% dari aslinya |
3 Pemecahan Masalah: Daftar Periksa Kristalisasi
Ketika kristalisasi dicurigai, ikuti daftar periksa ini secara berurutan:
- Periksa profil suhu: Ukur suhu pada sisi isap, sisi keluar, dan ruang seal. Bandingkan dengan suhu saturasi pada tekanan yang sesuai.
- Verifikasi sistem pembilasan: Konfirmasi laju aliran, suhu, dan komposisi cairan pembilas. Periksa penyumbatan pada jalur pembilasan.
- Periksa jaket pendingin: Jika dilengkapi, verifikasi pasokan uap atau air panas ke jaket.
- Tinjau siklus operasi: Apakah pompa telah idle lebih dari 30 menit tanpa pembilasan? Apakah ada perubahan terkini pada suhu atau konsentrasi proses?
- Periksa perpipaan: Apakah ada bagian pipa yang tidak terinsulasi di dekat pompa yang dapat menyebabkan pendinginan lokal?
Panduan Pemilihan Pompa Slurry Amonium Sulfat berdasarkan Kondisi Operasi
| Kondisi Operasi | Risiko Korosi | Risiko Kristalisasi | Seri Pompa yang Direkomendasikan | Parameter Utama |
|---|---|---|---|---|
| Operasi batch intermiten, suhu turun di bawah 50°C | Rendah–sedang | Tinggi | CYB-ZKJ | Aliran 3–2600 m³/h, head ≤80 m, lining FEP, dukungan seal API 682, rencana pembilasan eksternal |
| Operasi kontinu, suhu > 60°C, beban kristal tinggi | Sedang | Tinggi | Seri UHB | Aliran 3–2600 m³/h, head 5–100 m, suhu -20°C hingga 90°C, lining UHMWPE, ketahanan aus >9x baja karbon |
| Kegagalan seal berulang, diperlukan kebocoran nol | Sedang–tinggi | Tinggi | Seri CYQ | Aliran 3–800 m³/jam, head 15–125 m, suhu -20°C hingga 180°C, magnetic drive sealless, ASME B73.3 |
| Suhu tinggi (>100°C) dengan sisa H₂SO₄ | Tinggi | Sedang | Seri CYQ | Lapisan PFA/PTFE, menangani 98% H₂SO₄ dan oleum |
| Aliran tinggi (>800 m³/jam) dengan partikel kristalin | Sedang | Tinggi | CYB-ZKJ | Aliran hingga 2600 m³/jam, lapisan FEP, ≤80% H₂SO₄, impeler semi-terbuka |
| Slurry abrasif dengan kandungan padatan tinggi | Rendah–sedang | Sedang | Seri UHB | Lapisan UHMWPE 8–20 mm, seal dinamis tipe-k dengan jaket pendingin |
Pertanyaan yang Sering Diajukan
Q1: Apa penyebab kristalisasi amonium sulfat pada pompa slurry?
A: Penyebab utama adalah penurunan suhu 15–20°C atau lebih di seluruh pompa, yang mendorong larutan amonium sulfat yang mendekati jenuh menjadi supersaturasi. Ruang seal sangat rentan karena dapat mengalami pendinginan lokal akibat disipasi panas melalui housing.
Q2: Material apa yang terbaik untuk ketahanan korosi pada layanan amonium sulfat?
A: Untuk sisa asam sulfat hingga 80%, UHMWPE (seri UHB) dan FEP (seri CYB-ZKJ) keduanya cocok. Untuk proses yang melibatkan asam pekat di atas 80% atau suhu di atas 120°C, lapisan PFA atau PTFE (seri CYQ) direkomendasikan. Pemilihan tergantung pada konsentrasi asam spesifik, suhu, dan tingkat abrasi.
Q3: Dapatkah pompa magnetic drive menangani slurry amonium sulfat dengan kristal?
A: Ya. Pompa magnetic drive seri CYQ, dengan lapisan fluoroplastik dan containment shell sealless, cocok untuk slurry amonium sulfat. Tidak adanya seal mekanis dinamis menghilangkan titik kegagalan utama untuk kebocoran akibat kristalisasi. Rentang suhu -20°C hingga 180°C mencakup sebagian besar kondisi proses.
Q4: Rencana flush seal apa yang direkomendasikan untuk layanan amonium sulfat?
A: API Plan 32 (flush eksternal bersih) adalah pilihan umum. Ini memasukkan aliran kecil cairan bersih ke dalam ruang seal untuk mengencerkan konsentrasi lokal dan menaikkan suhu. Seri CYB-ZKJ mendukung protokol flushing API 682, yang menyediakan antarmuka terstandarisasi untuk menerapkan rencana flush.
Q5: Bagaimana perbandingan UHMWPE dengan lapisan FEP untuk penanganan amonium sulfat?
A: UHMWPE (seri UHB) menawarkan ketahanan abrasi yang lebih tinggi—lebih dari sembilan kali lipat baja karbon—dan koefisien gesekan yang lebih rendah, menjadikannya pilihan yang kuat untuk slurry dengan kandungan kristal tinggi. FEP (seri CYB-ZKJ) menawarkan rentang suhu yang lebih luas (-20°C hingga 120°C) dan ketahanan terhadap konsentrasi asam sulfat yang lebih tinggi (hingga 80%). Pilihan tergantung pada apakah perhatian utama adalah abrasi atau suhu/konsentrasi asam.
Q6: Informasi apa yang diperlukan untuk memilih pompa yang tepat untuk slurry amonium sulfat?
A: Tim teknik memerlukan parameter berikut: laju aliran, head, berat jenis, profil suhu (inlet, discharge, dan ruang seal), ukuran dan konsentrasi kristal, kandungan dan konsentrasi sisa asam, serta siklus operasi (kontinu atau batch).
Q7: Seberapa sering pompa harus diperiksa untuk penumpukan kristal?
A: Suhu ruang seal dan laju aliran sistem flush harus diperiksa setiap hari. Pemantauan getaran dan pengamatan kebocoran seal harus dilakukan setiap minggu. Inspeksi visual impeler direkomendasikan setiap triwulan.
Q8: Apa perbedaan antara pompa seri UHB, CYB-ZKJ, dan CYQ?
A: Seri UHB menggunakan lapisan UHMWPE untuk ketahanan abrasi maksimum; seri CYB-ZKJ menggunakan lapisan FEP untuk ketahanan suhu yang lebih tinggi dan dilengkapi dengan seal mekanis ujung ganda API 682; seri CYQ adalah pompa magnetic drive sealless untuk aplikasi tanpa kebocoran dengan lapisan PFA/PTFE untuk ketahanan kimia tertinggi.
Dukungan Teknik Ahli untuk Aplikasi Pompa Amonium Sulfat
Memilih konfigurasi pompa yang tepat untuk slurry amonium sulfat memerlukan evaluasi beberapa parameter proses yang saling berinteraksi. Variabel utama meliputi:
- Profil suhu di seluruh pompa (inlet, discharge, dan ruang seal)
- Ukuran dan konsentrasi kristal dalam slurry
- Kandungan sisa asam dan pengaruhnya terhadap kompatibilitas material
- Siklus operasi (kontinu vs. batch, dengan atau tanpa standby)
- Persyaratan laju aliran dan head untuk proses
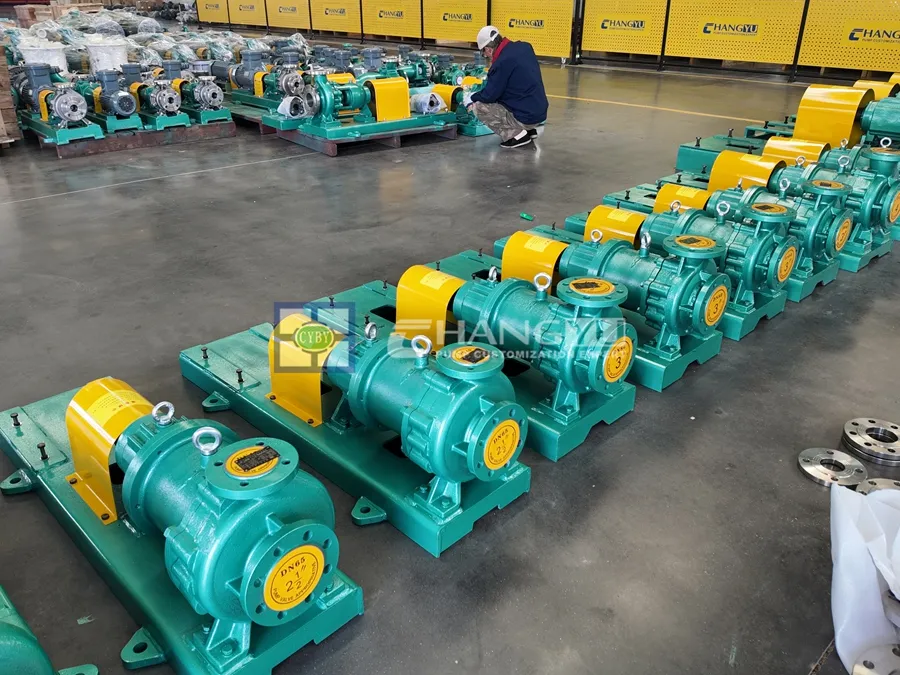
Tentang Changyu Pump: Anhui Changyu Pump and Valve Manufacturing Co., Ltd. telah memproduksi pompa tahan korosi dan tahan abrasi sejak 2006, dengan fasilitas seluas 20.000 m² dan output tahunan lebih dari 20.000 unit yang dikirim ke pasar termasuk Eropa, Afrika, dan Asia Tengah. Perusahaan ini memiliki sertifikasi ISO 9001, CE, dan ATEX, dengan 30+ paten teknis dalam teknologi UHMW-PE berlapis baja.
Tim teknik menyediakan konsultasi teknis satu-satu dan dapat memberikan solusi pompa yang disesuaikan dengan penawaran harga dalam 24 jam. Untuk evaluasi terperinci aplikasi slurry amonium sulfat Anda, hubungi tim teknik dengan informasi berikut:
- Email: [email protected]
- WhatsApp / Tel / WeChat: +86-13651913727
- Informasi yang diperlukan: laju aliran, head, berat jenis, suhu, kandungan kristal, dan konsentrasi asam