Desafíos de Corrosión y Cristalización en Bombas de Lodo de Sulfato de Amonio
El lodo de sulfato de amonio presenta dos desafíos distintos pero interrelacionados para los equipos de bombeo industrial: corrosión de la fase líquida ácida, y cristalización de los sólidos disueltos. Estos modos de falla a menudo actúan en conjunto: la corrosión localizada puede crear superficies rugosas que aceleran la nucleación de cristales, mientras que la acumulación de cristales puede atrapar medios corrosivos contra las superficies de la bomba, acelerando la degradación del material.
La fase líquida del lodo de sulfato de amonio es corrosiva debido a dos factores. La solución de sulfato de amonio en sí tiene un pH de 5.0–6.0 a una concentración de 1 M, que es moderadamente ácida. Más significativamente, el proceso de producción de sulfato de amonio generalmente implica una reacción entre amoníaco y ácido sulfúrico, y el ácido sulfúrico residual frecuentemente permanece en el lodo. Este ácido residual puede reducir el pH significativamente, particularmente en procesos donde la relación ácido-amoníaco no se controla perfectamente.
La fase sólida presenta un riesgo de cristalización. El sulfato de amonio tiene una curva de solubilidad que cambia notablemente con la temperatura. Cuando una solución casi saturada experimenta una caída de temperatura dentro de la bomba, la sal disuelta puede precipitar rápidamente como cristales, lo que lleva a:
- Fallo de la junta: Acumulación alrededor de las caras del sello mecánico, causando fugas en el sello
- Desequilibrio del impulsor: Deposición de cristales en el impulsor, generando vibración y desgaste acelerado de los rodamientos
- Restricción del flujo: Acumulación en la carcasa de voluta, restringiendo el flujo y aumentando la presión de descarga
- Agarrotamiento del conjunto rotatorio: En casos severos, bloqueo completo del conjunto rotatorio
Las fallas de sellos relacionadas con la cristalización son una de las principales causas de mantenimiento no planificado en plantas de procesamiento de sulfato de amonio, lo que convierte la fiabilidad del sello en una consideración clave en la selección de bombas para esta aplicación.
Mecanismos de Corrosión en Servicio de Sulfato de Amonio
1 Corrosión por Ácido Sulfúrico Residual
El principal riesgo de corrosión en bombas de lodo de sulfato de amonio proviene del ácido sulfúrico residual (H₂SO₄) que permanece sin reaccionar en la corriente del proceso. La corrosividad depende de la concentración del ácido y la temperatura:
- Ácido sulfúrico diluido (por debajo del 80%): Altamente corrosivo para la mayoría de los metales. A temperaturas elevadas, el H₂SO₄ diluido ataca el acero al carbono, el acero inoxidable e incluso algunas aleaciones de níquel. Este es el escenario de corrosión más común en los procesos de sulfato de amonio.
- Ácido sulfúrico concentrado (por encima del 80%): Menos corrosivo para algunos metales pero más agresivo para materiales orgánicos. Requiere una selección cuidadosa de materiales.
- Concentraciones intermedias (20–80%): El rango más agresivo para la corrosión por ácido sulfúrico, que requiere una construcción de bomba totalmente revestida o no metálica.
2 Efectos del pH y la Temperatura
La tasa de corrosión en servicio de sulfato de amonio aumenta con la temperatura. A temperaturas de proceso superiores a 60°C, incluso soluciones ligeramente ácidas pueden causar corrosión medible en componentes metálicos de la bomba. Esta es la razón por la cual las bombas revestidas—donde las superficies húmedas están aisladas de la estructura metálica mediante un revestimiento resistente a la corrosión—son la opción estándar para el manejo de lodo de sulfato de amonio.
3 Rendimiento de Materiales en Condiciones Corrosivas
Tres materiales de revestimiento se utilizan comúnmente en bombas de lodo de sulfato de amonio, cada uno con un perfil diferente de resistencia a la corrosión:
| Material | Resistencia al Ácido Sulfúrico | Rango de temperatura | Resistencia a la abrasión |
|---|---|---|---|
| UHMWPE (Serie UHB) | ≤80°C con H₂SO₄ | -20°C a 90°C (estándar), hasta 100–120°C (modificado) | >9x acero al carbono |
| FEP (Serie CYB-ZKJ) | ≤80°C con H₂SO₄ | De -20 °C a 120 °C | Moderado |
| PFA/PTFE (Serie CYQ) | Todas las concentraciones, incluyendo H₂SO₄ al 98% y óleum | De -20 °C a 180 °C | Moderado |
UHMWPE ofrece la mayor resistencia a la abrasión—más de nueve veces la resistencia al desgaste del acero al carbono bajo condiciones de prueba estándar—lo que lo convierte en una opción preferida cuando el lodo contiene altas concentraciones de sólidos cristalinos. La serie UHB presenta una construcción revestida de acero con revestimiento de UHMW-PE de 8–20 mm, proporcionando una barrera robusta contra el ataque corrosivo y el desgaste abrasivo.
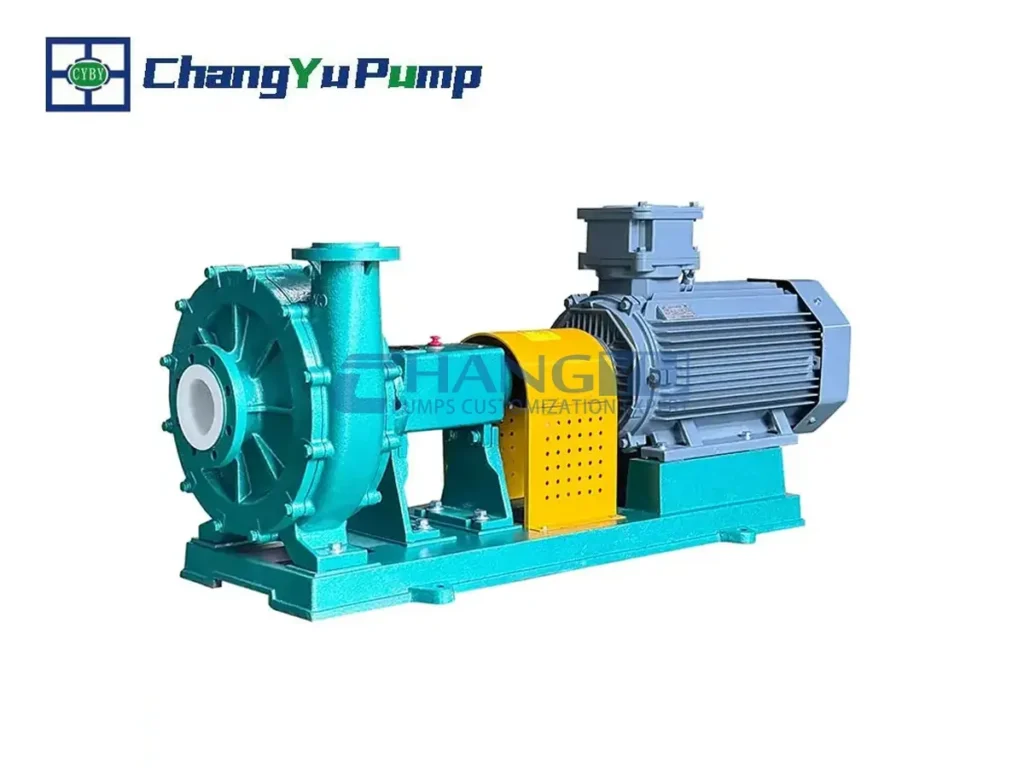
Revestimientos fluoroplásticos (FEP, PFA, PTFE) ofrecen una resistencia química más amplia y una mayor capacidad de temperatura. La serie CYB-ZKJ utiliza revestimiento de FEP con un rango de temperatura de -20°C a 120°C y maneja concentraciones de ácido sulfúrico hasta el 80%, mientras que la serie CYQ con revestimiento de PFA/PTFE maneja el rango completo de concentraciones, incluyendo ácido concentrado al 98% a temperaturas de hasta 180°C.
Causas Raíz de la Formación de Cristales en Sellos e Impulsores de Bombas
1 Características de Solubilidad del Sulfato de Amonio
El sulfato de amonio exhibe una curva de solubilidad que cambia significativamente con la temperatura. Según datos estándar de solubilidad (Manual del Ingeniero Químico de Perry), la solubilidad de (NH₄)₂SO₄ en agua es aproximadamente:
| Temperatura (°C) | Solubilidad (g/100 g H₂O) | Cambio desde 20°C |
|---|---|---|
| 20°C | 75.4 | — |
| 30°C | 78.0 | +3.4% |
| 40°C | 81.8 | +8.5% |
| 50°C | 84.8 | +12.5% |
| 60 °C | 88.0 | +16.7% |
| 70 °C | 91.7 | +21.6% |
| 80 °C | 95.3 | +26.4% |
| 90 °C | 99.2 | +31.6% |
| 100°C | 103.3 | +37.0% |
La diferencia de solubilidad entre 30°C y 80°C es de aproximadamente 17.3 g/100 g H₂O—un cambio de aproximadamente 22%. Cuando una solución de sulfato de amonio saturada o casi saturada experimenta una caída de temperatura de 15–20°C a través de la bomba, la solución puede entrar en un estado de sobresaturación, desencadenando una nucleación rápida de cristales en las superficies internas de la bomba.
2 Gradientes de Temperatura en la Cámara del Sello
La cámara del sello requiere atención particular. El sello mecánico genera calor localizado en las caras deslizantes, pero el área de la carcasa del sello—particularmente cerca del lado atmosférico—puede experimentar enfriamiento localizado debido a la disipación de calor a través de la carcasa y la tubería circundante. Este gradiente térmico crea condiciones donde los cristales de sulfato de amonio nuclean y crecen preferentemente alrededor de las caras del sello, eventualmente forzando la separación de las caras y causando fugas.
3 Rugosidad Superficial y Sitios de Nucleación
La nucleación de cristales es termodinámicamente favorecida en superficies rugosas. Las superficies internas de la bomba que han sido rugosizadas por corrosión o desgaste mecánico proporcionan sitios preferenciales de nucleación para cristales de sulfato de amonio. Esto crea un ciclo auto-reforzante: la corrosión crea rugosidad, la rugosidad promueve la nucleación de cristales, y el crecimiento de cristales atrapa medios corrosivos contra la superficie, acelerando una mayor corrosión.
Soluciones de Ingeniería para el Control de Corrosión y Cristalización
1 Control de Temperatura de la Cámara de Sello para Prevención de Cristalización
Mantener la temperatura por encima del punto de saturación en toda la bomba es una estrategia principal para prevenir la cristalización.
Enjuague Externo (Plan API 32): Un enjuague externo limpio introduce un pequeño flujo de líquido claro—típicamente agua o una solución diluida de sulfato de amonio—en la cámara de sello. Esto diluye la concentración local y eleva la temperatura, reduciendo el riesgo de nucleación de cristales en las caras del sello. La serie CYB-ZKJ está diseñada para acomodar sellos mecánicos con protocolos de enjuague API 682, proporcionando una interfaz estandarizada para implementar planes de enjuague. API 682 es el estándar de la industria para sistemas de sellos mecánicos en bombas centrífugas y rotativas, y el Plan 32 es una de las configuraciones reconocidas para aplicaciones propensas a la cristalización.
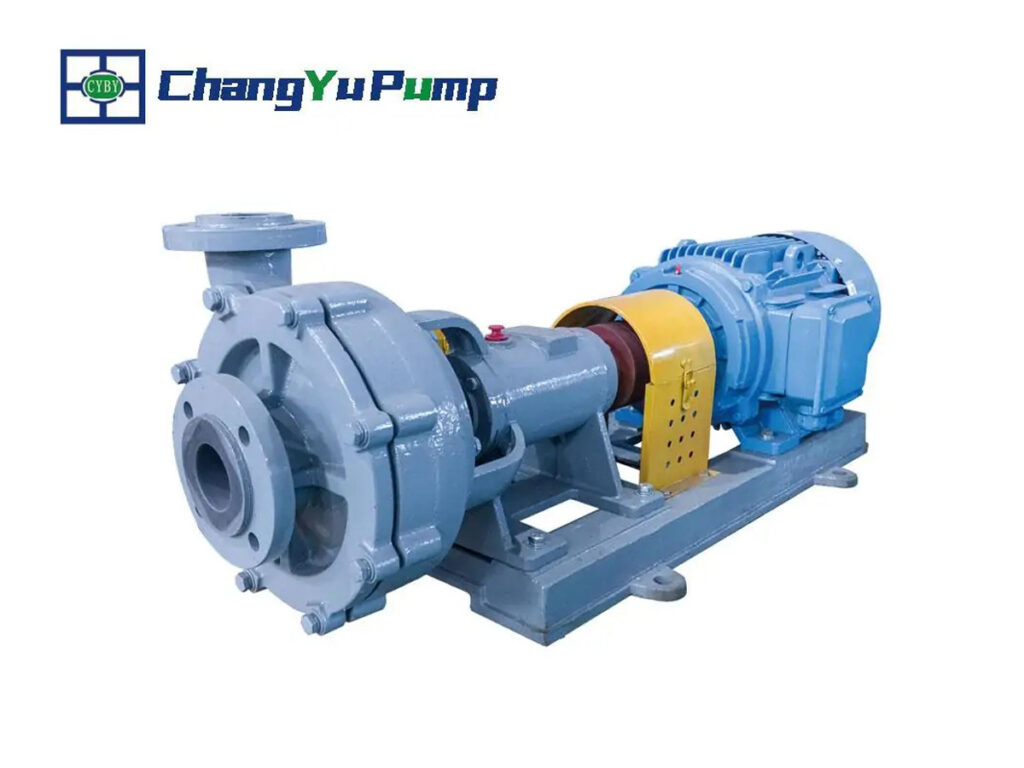
Camisa de Vapor o Agua Caliente: Para procesos donde la dilución no es aceptable, la carcasa del sello puede equiparse con una camisa de vapor o agua caliente. Esto mantiene la temperatura interna por encima del punto de saturación sin alterar la química del proceso. Para bombas con revestimiento de FEP como la serie CYB-ZKJ, el rango de temperatura de -20°C a 120°C proporciona un margen adecuado para la operación de la camisa.
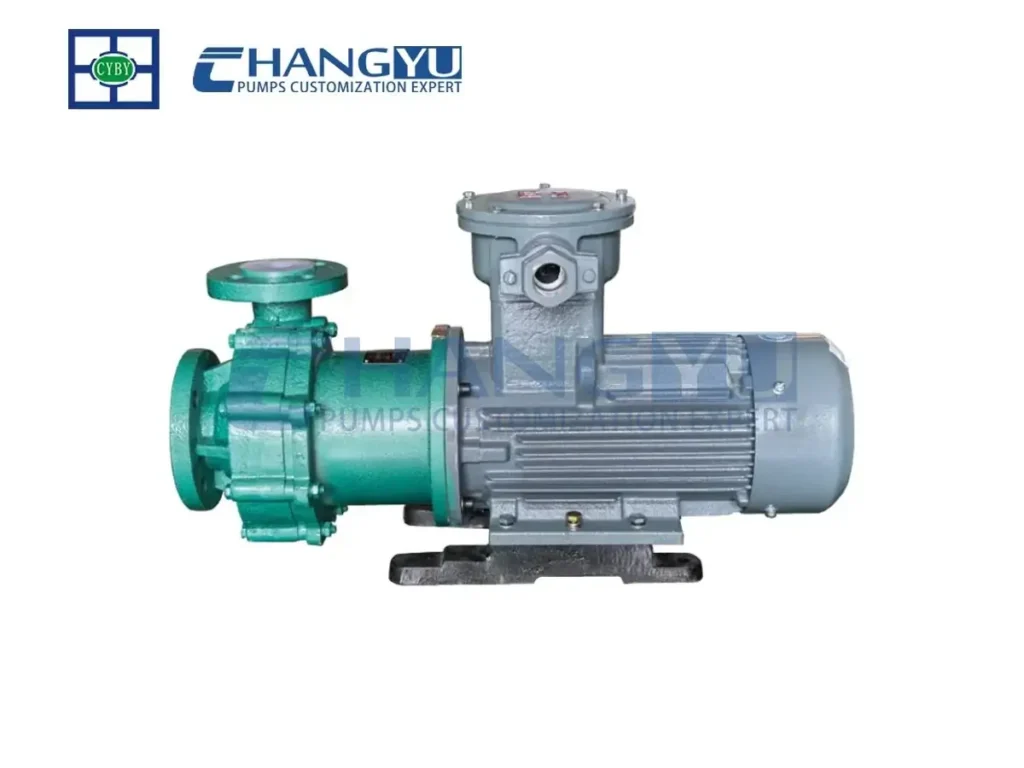
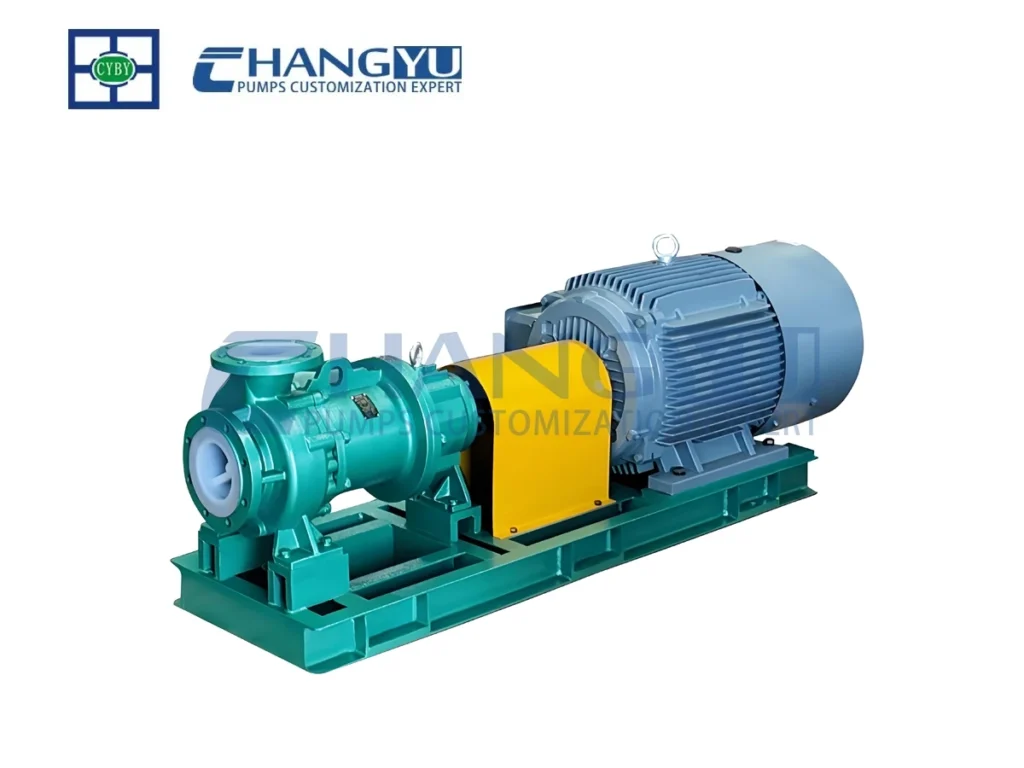
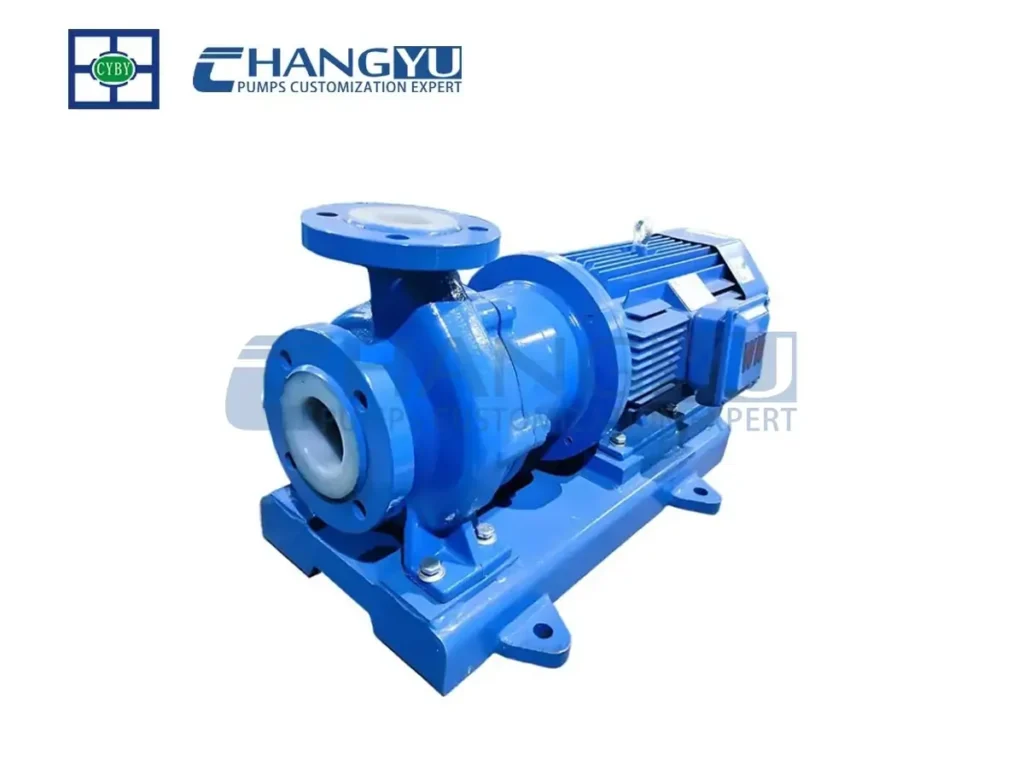
Alternativa de Accionamiento Magnético: Para aplicaciones donde el mantenimiento del sello mecánico es un costo recurrente, una bomba de accionamiento magnético sin sello elimina por completo el sello dinámico. La serie CYQ de bomba de accionamiento magnético utiliza una cubierta de contención y un acoplamiento magnético para transmitir el par sin penetración del eje, eliminando el punto principal de falla por cristalización. La serie CYQ maneja temperaturas de -20°C a 180°C con revestimiento de FEP, PFA o PTFE, y está diseñada para cumplir con los estándares de bombas sin sello ASME B73.3. Esta configuración es adecuada para procesos de sulfato de amonio donde la temperatura de la solución supera los 100°C o donde hay ácido sulfúrico concentrado (hasta 98%).
2 Diseño del Impulsor para Lodos con Cristales
La geometría del impulsor afecta directamente cómo se acumulan los cristales y si pueden ser eliminados durante la operación.
Impulsor semiabierto: La serie UHB utiliza un diseño de impulsor semiabierto de alto paso (sin placa de cubierta frontal) que amplía la trayectoria del flujo y mejora la capacidad de la bomba para manejar medios con partículas. El diseño incluye álabes traseros que reducen la presión en la cámara de sello, extendiendo la vida útil de la bomba. Los canales de flujo abiertos reducen el área superficial donde los cristales pueden adherirse y permiten que cualquier acumulación se elimine más fácilmente.
Impulsor cerrado: Para requisitos de mayor altura, un impulsor cerrado proporciona mejor eficiencia hidráulica. La serie CYQ utiliza un diseño de impulsor cerrado con todas las partes húmedas fabricadas en fluoroplástico, adecuado para medios químicos agresivos. Los pasajes internos pueden especificarse con un acabado más liso para reducir los puntos de adhesión de cristales.
Gestión de Holguras: Mantener una holgura adecuada entre el impulsor y la carcasa es una consideración estándar en el proceso de selección de ingeniería para bombas resistentes a la corrosión que manejan medios cristalizantes. Una holgura más amplia permite que los depósitos de cristales pasen sin trabar el conjunto rotativo. El equipo de ingeniería de Changyu Pump evalúa la distribución del tamaño de cristales y la tasa de acumulación esperada para determinar la holgura apropiada para cada aplicación.
3 Selección de Materiales Resistentes a la Corrosión
El material de revestimiento de las partes húmedas de la bomba es la principal defensa contra la corrosión, además de afectar la adhesión de cristales.
UHMWPE (Serie UHB): El polietileno de ultra alto peso molecular (UHMW-PE) ofrece un bajo coeficiente de fricción, alta resistencia a la abrasión—más de nueve veces la resistencia al desgaste del acero al carbono bajo condiciones de prueba estándar—y resistencia al ácido sulfúrico hasta concentraciones de 80%. La serie UHB presenta una construcción de acero revestido con 8–20 mm de revestimiento de UHMW-PE, proporcionando una barrera robusta contra el ataque corrosivo. El rango de temperatura estándar es de -20°C a 90°C, con materiales modificados que extienden el rango hasta 100–120°C para aplicaciones específicas. Esta serie maneja caudales de 3 a 2600 m³/h con alturas de hasta 100 m.
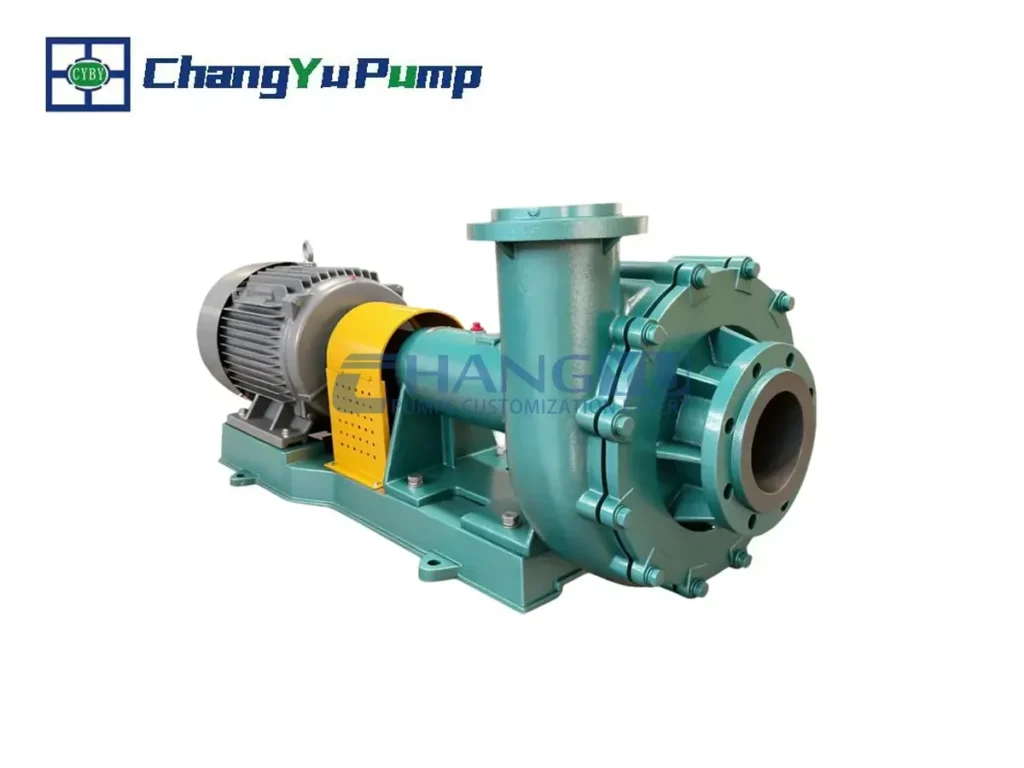
Revestimiento de FEP (Serie CYB-ZKJ): El FEP (etileno propileno fluorado) ofrece una superficie lisa y no porosa que resiste tanto el ataque químico como la adhesión de cristales. La serie CYB-ZKJ utiliza revestimiento de FEP con construcción sinterizada de 8–20 mm, rango de temperatura de -20°C a 120°C, y maneja concentraciones de ácido sulfúrico hasta 80%. Para requisitos de mayor temperatura, está disponible el revestimiento de PFA. El sello mecánico de doble extremo soporta el enjuague API 682, y el impulsor semiabierto maneja lodos con hasta 20% de partículas sólidas flexibles.
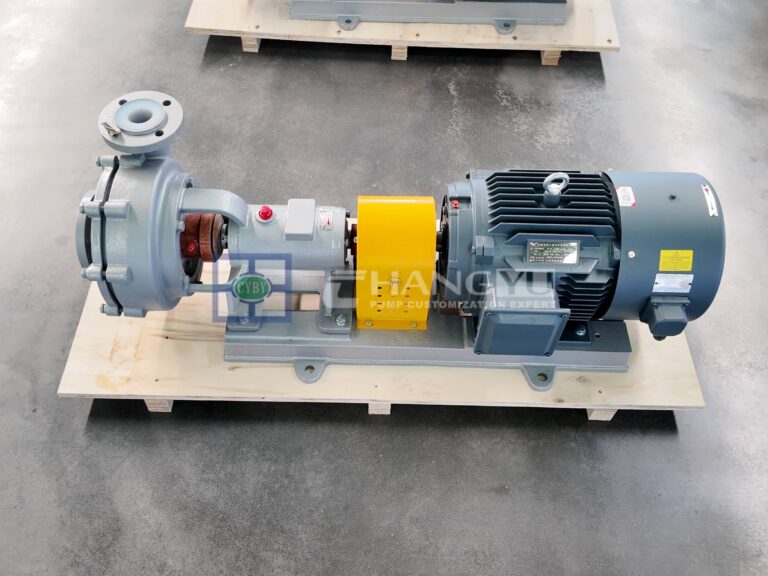
Revestimiento de PFA/PTFE (Serie CYQ): Para aplicaciones que requieren la más amplia resistencia química y la mayor capacidad de temperatura, la serie CYQ de accionamiento magnético utiliza revestimiento de FEP, PFA o PTFE (8–15 mm) con un rango de temperatura de -20°C a 180°C. Esta serie es compatible con el rango completo de concentración de ácido sulfúrico, incluyendo ácido concentrado al 98% y oleum, lo que la hace adecuada para procesos donde la concentración de ácido residual es alta o variable.
Mejores Prácticas de Instalación para la Prevención de Cristalización
1 Disposición de Tuberías
Una disposición adecuada de tuberías es crítica para prevenir la acumulación de cristales:
- Tubería de succión: Mantenga las líneas de succión lo más cortas y directas posible. Elimine los puntos altos donde puedan formarse bolsas de vapor, ya que las bolsas de vapor causan enfriamiento localizado y promueven la cristalización.
- Elevación de succión vertical: Evite configuraciones de elevación de succión vertical. Siempre diseñe con succión inundada (altura de succión positiva) para mantener un flujo y temperatura consistentes.
- Válvulas de drenaje: Instale válvulas de drenaje en los puntos bajos del sistema de tuberías para permitir un enjuague completo entre operaciones por lotes.
2 Configuración del Sistema de Enjuague
Si se utiliza el enjuague externo del Plan API 32:
- Temperatura del líquido de enjuague: El líquido de enjuague debe estar al menos 10–15°C por encima de la temperatura de saturación de la solución de sulfato de amonio a la presión de la cámara de sello.
- Caudal: Los caudales de lavado típicos oscilan entre 2 y 5 L/min, según el tamaño del sello y las condiciones de operación. Consulte al fabricante de la bomba para obtener recomendaciones específicas.
- Operación continua: El sistema de lavado debe operar de forma continua durante el funcionamiento de la bomba. El lavado intermitente puede provocar choque térmico y acelerar el daño en las caras del sello.
3 Procedimientos de arranque y parada
- Lavado previo al arranque: Antes de arrancar la bomba, lave la cámara del sello con agua tibia o solución diluida de sulfato de amonio durante 2 a 3 minutos para eliminar cualquier cristal acumulado.
- Período de calentamiento: Para bombas con camisa de vapor, active la camisa 15 a 20 minutos antes del arranque para elevar la temperatura de la cámara del sello por encima del punto de saturación.
- Lavado de parada: Después de detener la bomba, continúe el lavado durante 3 a 5 minutos para eliminar el sulfato de amonio residual de la cámara del sello.
- Bombas de reserva: Para bombas de reserva en servicio de cristalización, considere instalar una línea de recirculación pequeña para mantener un flujo suave y evitar la sedimentación de cristales.
Guía de mantenimiento y solución de problemas
6.1 Modos de falla comunes
| Síntoma | Causa probable | Medida recomendada |
|---|---|---|
| Aumento de fugas en el sello | Acumulación de cristales en las caras del sello | Enjuague la cámara de sellado con agua tibia; verifique los parámetros del plan de enjuague |
| Vibración durante la operación | Depósitos de cristales en el impulsor que causan desequilibrio | Desmonte y limpie el impulsor; verifique daños por erosión |
| Fluctuación de la corriente del motor | Carcasa de voluta parcialmente obstruida | Sistema de enjuague; inspeccione la acumulación de cristales en la carcasa |
| Agarrotamiento repentino del eje | Cristalización rápida en la cámara de sellado | Aplique vapor o agua caliente al alojamiento del sello; desmonte si es necesario |
| Desgaste excesivo de las caras del sello | Partículas de cristales incrustadas en las caras del sello | Actualice a materiales de caras de sello más duros (SiC vs. carbono); verifique el tamaño de malla del filtro de enjuague |
2 Intervalos de inspección recomendados
| Elemento de inspección | Frecuencia | Puntos clave de verificación |
|---|---|---|
| Temperatura de la cámara de sellado | Diario | Compare con la temperatura de saturación de la solución |
| Caudal del sistema de enjuague | Diario | Verifique la lectura del medidor de flujo; revise si hay obstrucciones |
| Monitoreo de vibración | Semanal | Registre la línea base y la tendencia; investigue cambios >20% |
| Observación de fugas del sello | Semanal | Registre la tasa de goteo; investigue cualquier aumento |
| Inspección visual del impulsor | Trimestral | Verifique depósitos de cristales, erosión y corrosión |
| Medición del espesor del revestimiento | Anualmente | Verifique la integridad del revestimiento; reemplace si el espesor es < 50% del original |
3 Solución de problemas: Lista de verificación de cristalización
Cuando se sospeche cristalización, siga esta lista de verificación en orden:
- Verifique el perfil de temperatura: Mida la temperatura en succión, descarga y cámara de sellado. Compare con la temperatura de saturación a la presión correspondiente.
- Verifique el sistema de enjuague: Confirme el caudal, la temperatura y la composición del líquido de enjuague. Revise si hay obstrucciones en la línea de enjuague.
- Inspeccione la camisa de enfriamiento: Si está equipada, verifique el suministro de vapor o agua caliente a la camisa.
- Revise el ciclo de operación: ¿Ha estado la bomba inactiva durante más de 30 minutos sin enjuague? ¿Ha habido cambios recientes en la temperatura o concentración del proceso?
- Examine la tubería: ¿Hay secciones de tubería sin aislamiento cerca de la bomba que puedan causar enfriamiento localizado?
Guía de selección de bombas de lodo de sulfato de amonio según condiciones de operación
| Condiciones de funcionamiento | Riesgo de corrosión | Riesgo de cristalización | Serie de bomba recomendada | Parámetros Clave |
|---|---|---|---|---|
| Operación intermitente por lotes, temperatura desciende por debajo de 50°C | Bajo–moderado | Alto | CYB-ZKJ | Caudal 3–2600 m³/h, altura ≤80 m, revestimiento de FEP, soporte de sello API 682, plan de enjuague externo |
| Operación continua, temp > 60°C, alta carga de cristales | Moderado | Alto | Serie UHB | Caudal 3–2600 m³/h, altura 5–100 m, temp -20°C a 90°C, revestimiento de UHMWPE, resistencia al desgaste >9x acero al carbono |
| Falla recurrente del sello, se requiere cero fugas | Moderado–alto | Alto | Serie CYQ | Caudal 3–800 m³/h, altura 15–125 m, temp -20°C a 180°C, accionamiento magnético sin sello, ASME B73.3 |
| Alta temperatura (>100°C) con H₂SO₄ residual | Alto | Moderado | Serie CYQ | Revestimiento de PFA/PTFE, maneja H₂SO₄ al 98% y oleum |
| Alto caudal (>800 m³/h) con partículas cristalinas | Moderado | Alto | CYB-ZKJ | Caudal hasta 2600 m³/h, revestimiento de FEP, H₂SO₄ ≤80%, impulsor semiabierto |
| Pulpa abrasiva con alto contenido de sólidos | Bajo–moderado | Moderado | Serie UHB | Revestimiento de UHMWPE de 8–20 mm, sello dinámico tipo k con camisa de enfriamiento |
Preguntas Frecuentes
P1: ¿Qué causa la cristalización del sulfato de amonio en las bombas de pulpa?
R: La causa principal es una caída de temperatura de 15–20°C o más a través de la bomba, lo que lleva una solución de sulfato de amonio casi saturada a la sobresaturación. La cámara de sello es particularmente vulnerable porque puede experimentar enfriamiento localizado debido a la disipación de calor a través de la carcasa.
P2: ¿Qué material es mejor para la resistencia a la corrosión en servicio de sulfato de amonio?
R: Para ácido sulfúrico residual hasta 80%, tanto el UHMWPE (serie UHB) como el FEP (serie CYB-ZKJ) son adecuados. Para procesos que involucran ácido concentrado por encima del 80% o temperaturas superiores a 120°C, se recomienda revestimiento de PFA o PTFE (serie CYQ). La selección depende de la concentración específica de ácido, la temperatura y el nivel de abrasión.
P3: ¿Puede una bomba de accionamiento magnético manejar pulpa de sulfato de amonio con cristales?
R: Sí. La bomba de accionamiento magnético de la serie CYQ, con revestimiento de fluoroplástico y carcasa de contención sin sello, es adecuada para pulpa de sulfato de amonio. La ausencia de un sello mecánico dinámico elimina el punto principal de falla por fugas inducidas por cristalización. El rango de temperatura de -20°C a 180°C cubre la mayoría de las condiciones del proceso.
P4: ¿Qué plan de lavado de sello se recomienda para servicio de sulfato de amonio?
R: El Plan API 32 (lavado externo limpio) es una opción común. Introduce un pequeño flujo de líquido limpio en la cámara de sello para diluir la concentración local y elevar la temperatura. La serie CYB-ZKJ admite protocolos de lavado API 682, que proporcionan interfaces estandarizadas para implementar planes de lavado.
P5: ¿Cómo se compara el UHMWPE con el revestimiento de FEP para el manejo de sulfato de amonio?
R: El UHMWPE (serie UHB) ofrece mayor resistencia a la abrasión—más de nueve veces la del acero al carbono—y un coeficiente de fricción más bajo, lo que lo convierte en una opción sólida para pulpas con alto contenido de cristales. El FEP (serie CYB-ZKJ) ofrece un rango de temperatura más amplio (-20°C a 120°C) y resistencia a concentraciones más altas de ácido sulfúrico (hasta 80%). La elección depende de si la preocupación principal es la abrasión o la temperatura/concentración de ácido.
P6: ¿Qué información se necesita para seleccionar la bomba adecuada para pulpa de sulfato de amonio?
R: El equipo de ingeniería requiere los siguientes parámetros: caudal, altura, gravedad específica, perfil de temperatura (succión, descarga y cámara de sello), tamaño y concentración de cristales, contenido y concentración de ácido residual, y ciclo de operación (continuo o por lotes).
P7: ¿Con qué frecuencia se debe inspeccionar la bomba para detectar acumulación de cristales?
R: La temperatura de la cámara de sello y el caudal del sistema de lavado deben verificarse diariamente. El monitoreo de vibraciones y la observación de fugas del sello deben realizarse semanalmente. Se recomienda una inspección visual del impulsor trimestralmente.
P8: ¿Cuál es la diferencia entre las bombas de las series UHB, CYB-ZKJ y CYQ?
R: La serie UHB utiliza revestimiento de UHMWPE para máxima resistencia a la abrasión; la serie CYB-ZKJ utiliza revestimiento de FEP para mayor resistencia a la temperatura y está equipada con sellos mecánicos de doble extremo API 682; la serie CYQ es una bomba sin sello de accionamiento magnético para aplicaciones de cero fugas con revestimiento de PFA/PTFE para la mayor resistencia química.
Soporte Técnico Experto para Aplicaciones de Bombas de Sulfato de Amonio
La selección de la configuración correcta de bomba para pulpa de sulfato de amonio requiere la evaluación de múltiples parámetros del proceso que interactúan entre sí. Las variables clave incluyen:
- Perfil de temperatura a través de la bomba (succión, descarga y cámara de sello)
- Tamaño y concentración de cristales en la pulpa
- Contenido de ácido residual y su efecto en la compatibilidad de materiales
- Ciclo de operación (continuo vs. por lotes, con o sin respaldo)
- Requisitos de caudal y altura para el proceso
Acerca de Changyu Pump: Anhui Changyu Pump and Valve Manufacturing Co., Ltd. fabrica bombas resistentes a la corrosión y a la abrasión desde 2006, con una instalación de 20,000 m² y una producción anual de más de 20,000 unidades entregadas a mercados que incluyen Europa, África y Asia Central. La empresa cuenta con certificaciones ISO 9001, CE y ATEX, con más de 30 patentes técnicas en tecnología de UHMW-PE revestido en acero.
El equipo de ingeniería proporciona consultoría técnica personalizada y puede entregar una solución de bomba personalizada con cotización dentro de las 24 horas. Para una evaluación detallada de su aplicación de pulpa de sulfato de amonio, contacte al equipo de ingeniería con la siguiente información:
- Correo electrónico: [email protected]
- WhatsApp / Tel / WeChat: +86-13651913727
- Información requerida: caudal, altura, gravedad específica, temperatura, contenido de cristales y concentración de ácido