Desafios de Corrosão e Cristalização em Bombas de Polpa de Sulfato de Amônio
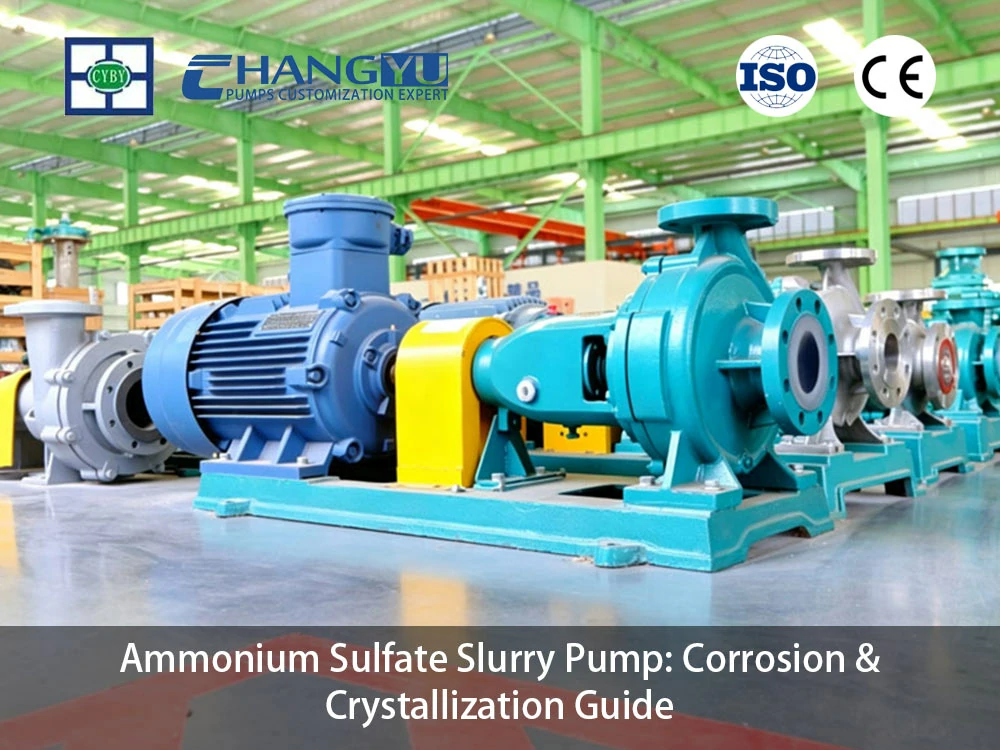
A polpa de sulfato de amônio apresenta dois desafios distintos, porém inter-relacionados, para equipamentos de bombeamento industrial: corrosão da fase líquida ácida, e cristalização dos sólidos dissolvidos. Esses modos de falha frequentemente atuam em conjunto—a corrosão localizada pode criar superfícies rugosas que aceleram a nucleação de cristais, enquanto o acúmulo de cristais pode reter meios corrosivos contra as superfícies da bomba, acelerando a degradação do material.
A fase líquida da polpa de sulfato de amônio é corrosiva devido a dois fatores. A solução de sulfato de amônio em si tem um pH de 5,0–6,0 a 1 M de concentração, que é moderadamente ácida. Mais significativamente, o processo de produção de sulfato de amônio normalmente envolve uma reação entre amônia e ácido sulfúrico, e o ácido sulfúrico residual frequentemente permanece na polpa. Esse ácido residual pode reduzir significativamente o pH, particularmente em processos onde a proporção ácido-amônia não é perfeitamente controlada.
A fase sólida apresenta um risco de cristalização. O sulfato de amônio tem uma curva de solubilidade que muda acentuadamente com a temperatura. Quando uma solução quase saturada sofre uma queda de temperatura dentro da bomba, o sal dissolvido pode precipitar rapidamente como cristais, levando a:
- Falha de vedação: Acúmulo ao redor das faces do selo mecânico, causando vazamento do selo
- Desbalanceamento do rotor: Deposição de cristais no rotor, criando vibração e desgaste acelerado dos rolamentos
- Restrição de fluxo: Acúmulo na voluta, restringindo o fluxo e aumentando a pressão de descarga
- Travamento do conjunto rotativo: Em casos graves, bloqueio completo do conjunto rotativo
Falhas de selo relacionadas à cristalização são uma das principais causas de manutenção não planejada em plantas de processamento de sulfato de amônio, tornando a confiabilidade do selo uma consideração fundamental na seleção de bombas para esta aplicação.
Mecanismos de Corrosão em Serviço com Sulfato de Amônio
1 Corrosão por Ácido Sulfúrico Residual
O principal risco de corrosão em bombas de polpa de sulfato de amônio vem do ácido sulfúrico residual (H₂SO₄) que permanece não reagido no fluxo do processo. A corrosividade depende da concentração do ácido e da temperatura:
- Ácido sulfúrico diluído (abaixo de 80%): Altamente corrosivo para a maioria dos metais. Em temperaturas elevadas, H₂SO₄ diluído ataca aço carbono, aço inoxidável e até mesmo algumas ligas de níquel. Este é o cenário de corrosão mais comum em processos de sulfato de amônio.
- Ácido sulfúrico concentrado (acima de 80%): Menos corrosivo para alguns metais, mas mais agressivo para materiais orgânicos. Requer seleção cuidadosa de materiais.
- Concentrações intermediárias (20–80%): A faixa mais agressiva para corrosão por ácido sulfúrico, exigindo construção de bomba totalmente revestida ou não metálica.
2 Efeitos de pH e Temperatura
A taxa de corrosão em serviço com sulfato de amônio aumenta com a temperatura. Em temperaturas de processo acima de 60°C, mesmo soluções levemente ácidas podem causar corrosão mensurável em componentes metálicos da bomba. É por isso que bombas revestidas—onde as superfícies molhadas são isoladas da estrutura metálica por um revestimento resistente à corrosão—são a escolha padrão para o manuseio de polpa de sulfato de amônio.
3 Desempenho de Materiais sob Condições Corrosivas
Três materiais de revestimento são comumente usados em bombas de polpa de sulfato de amônio, cada um com um perfil diferente de resistência à corrosão:
| Material | Resistência ao Ácido Sulfúrico | Gama de temperaturas | Resistência à abrasão |
|---|---|---|---|
| UHMWPE (Série UHB) | ≤80% H₂SO₄ | -20°C a 90°C (padrão), até 100–120°C (modificado) | >9x aço carbono |
| FEP (Série CYB-ZKJ) | ≤80% H₂SO₄ | -20°C a 120°C | Moderado |
| PFA/PTFE (Série CYQ) | Todas as concentrações, incluindo 98% H₂SO₄ e oleum | -20°C a 180°C | Moderado |
UHMWPE oferece a maior resistência à abrasão—mais de nove vezes a resistência ao desgaste do aço carbono sob condições de teste padrão—tornando-o uma escolha preferida quando a polpa contém altas concentrações de sólidos cristalinos. A série UHB apresenta construção revestida em aço com revestimento de UHMW-PE de 8–20 mm, proporcionando uma barreira robusta contra ataque corrosivo e desgaste abrasivo.
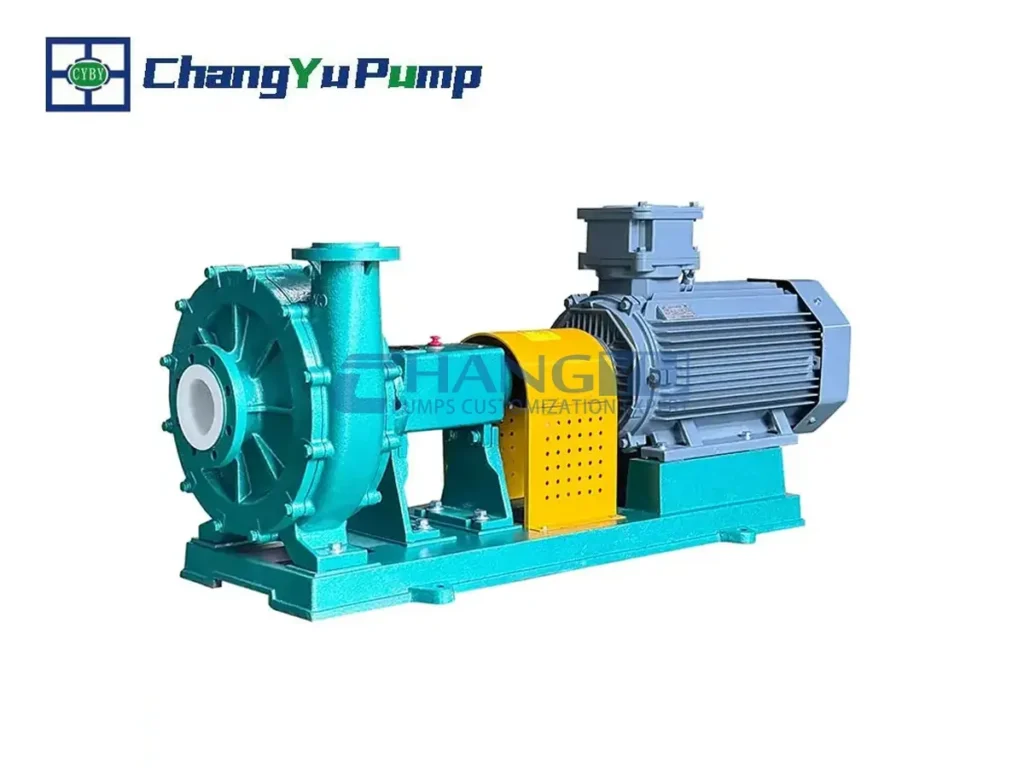
Revestimentos fluoroplásticos (FEP, PFA, PTFE) oferecem resistência química mais ampla e maior capacidade de temperatura. A série CYB-ZKJ usa revestimento FEP com faixa de temperatura de -20°C a 120°C e lida com concentrações de ácido sulfúrico até 80%, enquanto a série CYQ com revestimento PFA/PTFE lida com toda a faixa de concentração, incluindo ácido concentrado a 98% em temperaturas até 180°C.
Causas Raiz da Formação de Cristais em Selos e Rotores de Bombas
1 Características de Solubilidade do Sulfato de Amônio
O sulfato de amônio exibe uma curva de solubilidade que muda significativamente com a temperatura. De acordo com dados padrão de solubilidade (Manual de Engenharia Química de Perry), a solubilidade de (NH₄)₂SO₄ em água é aproximadamente:
| Temperatura (°C) | Solubilidade (g/100 g H₂O) | Variação a partir de 20°C |
|---|---|---|
| 20°C | 75.4 | — |
| 30°C | 78.0 | +3.4% |
| 40°C | 81.8 | +8.5% |
| 50°C | 84.8 | +12.5% |
| 60°C | 88.0 | +16.7% |
| 70°C | 91.7 | +21.6% |
| 80°C | 95.3 | +26.4% |
| 90°C | 99.2 | +31.6% |
| 100°C | 103.3 | +37.0% |
A diferença de solubilidade entre 30°C e 80°C é de aproximadamente 17,3 g/100 g H₂O—uma variação de cerca de 22%. Quando uma solução de sulfato de amônio saturada ou quase saturada sofre uma queda de temperatura de 15–20°C através da bomba, a solução pode entrar em estado de supersaturação, desencadeando nucleação rápida de cristais nas superfícies internas da bomba.
2 Gradientes de Temperatura na Câmara do Selo
A câmara do selo requer atenção especial. O selo mecânico gera calor localizado nas faces deslizantes, mas a área da carcaça do selo—particularmente perto do lado atmosférico—pode sofrer resfriamento localizado devido à dissipação de calor através da carcaça e tubulação circundante. Esse gradiente térmico cria condições onde cristais de sulfato de amônio nucleiam e crescem preferencialmente ao redor das faces do selo, eventualmente forçando as faces a se separarem e causando vazamento.
3 Rugosidade Superficial e Sítios de Nucleação
A nucleação de cristais é termodinamicamente favorecida em superfícies rugosas. Superfícies internas da bomba que foram rugosadas por corrosão ou desgaste mecânico fornecem sítios preferenciais de nucleação para cristais de sulfato de amônio. Isso cria um ciclo auto-reforçador: a corrosão cria rugosidade, a rugosidade promove a nucleação de cristais, e o crescimento de cristais retém meios corrosivos contra a superfície, acelerando ainda mais a corrosão.
Soluções de Engenharia para Controle de Corrosão e Cristalização
1 Controle de Temperatura da Câmara de Selo para Prevenção de Cristalização
Manter a temperatura acima do ponto de saturação em toda a bomba é uma estratégia primária para prevenir a cristalização.
Flush Externo (Plano API 32): Um flush externo limpo introduz um pequeno fluxo de líquido claro — tipicamente água ou uma solução diluída de sulfato de amônio — na câmara de selo. Isso dilui a concentração local e eleva a temperatura, reduzindo o risco de nucleação de cristais nas faces do selo. A série CYB-ZKJ é projetada para acomodar selos mecânicos com protocolos de flush API 682, fornecendo uma interface padronizada para implementação de planos de flush. A API 682 é o padrão da indústria para sistemas de selos mecânicos em bombas centrífugas e rotativas, e o Plano 32 é uma das configurações reconhecidas para aplicações propensas à cristalização.
Camisa de Vapor ou Água Quente: Para processos onde a diluição não é aceitável, o alojamento do selo pode ser equipado com uma camisa de vapor ou água quente. Isso mantém a temperatura interna acima do ponto de saturação sem alterar a química do processo. Para bombas revestidas com FEP, como a série CYB-ZKJ, a faixa de temperatura de -20°C a 120°C proporciona margem adequada para operação com camisa.
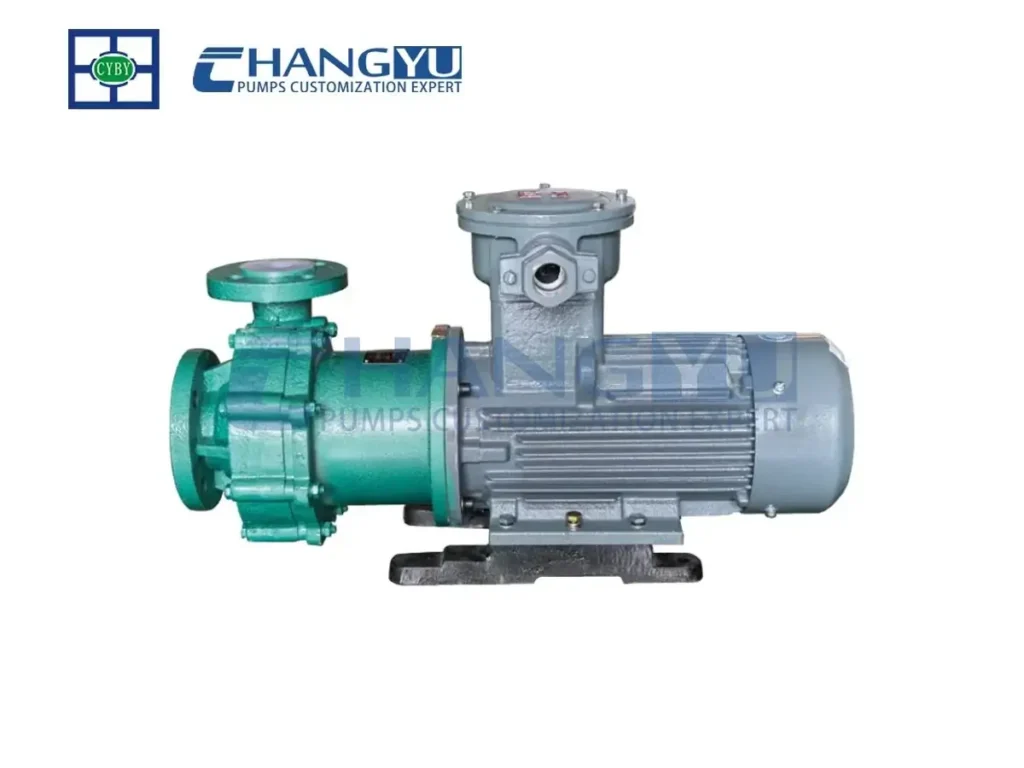
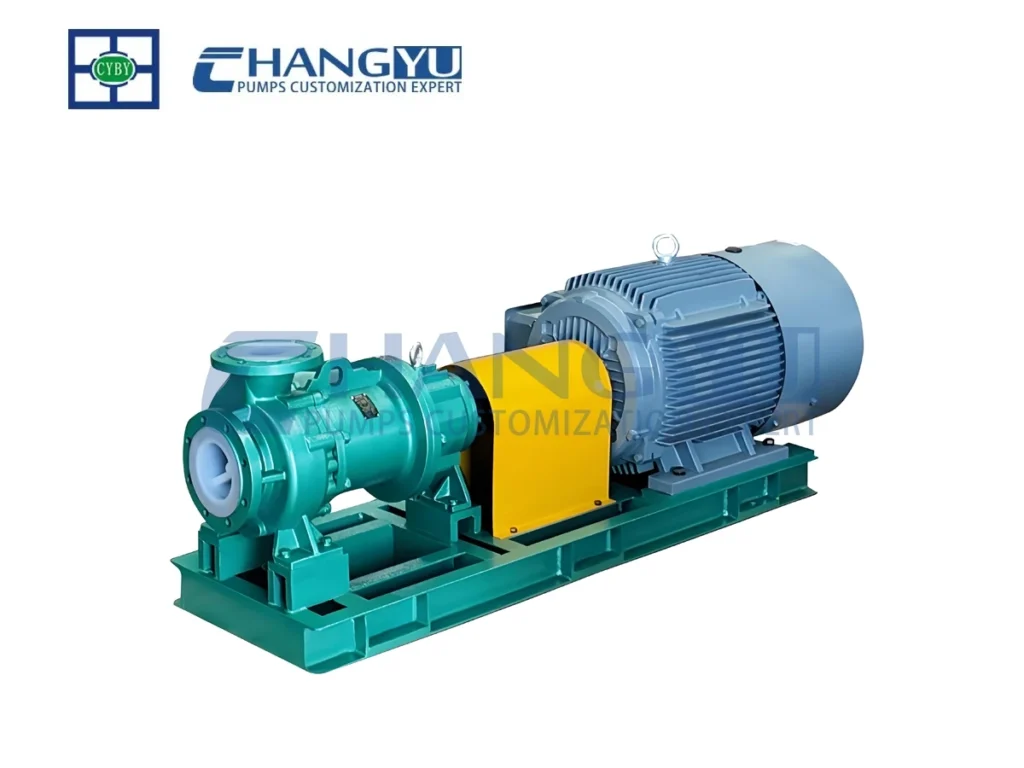
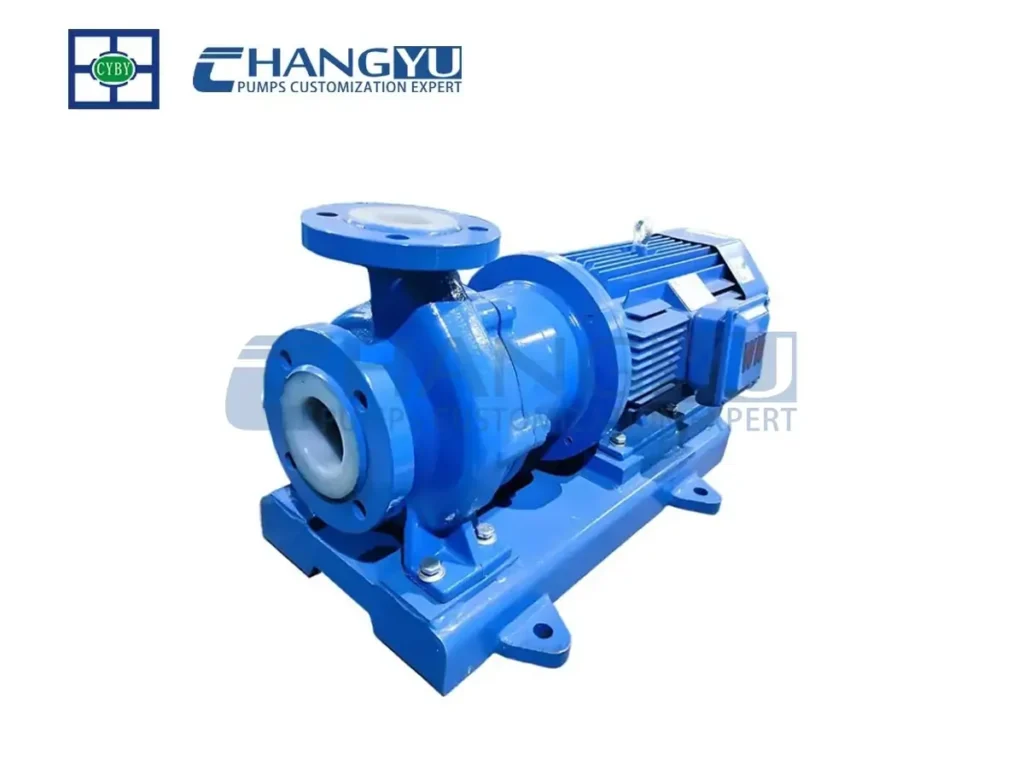
Alternativa com Acionamento Magnético: Para aplicações onde a manutenção do selo mecânico representa um custo recorrente, uma bomba de acionamento magnético sem selo elimina completamente o selo dinâmico. A série CYQ de bomba de acionamento magnético utiliza uma carcaça de contenção e acoplamento magnético para transmitir torque sem penetração do eixo, eliminando o principal ponto de falha por cristalização. A série CYQ opera com temperaturas de -20°C a 180°C com revestimento em FEP, PFA ou PTFE, e é projetada para atender aos padrões de bombas sem selo ASME B73.3. Esta configuração é adequada para processos de sulfato de amônio onde a temperatura da solução excede 100°C ou onde ácido sulfúrico concentrado (até 98%) está presente.
2 Projeto do Rotor para Lamas com Cristais
A geometria do rotor afeta diretamente como os cristais se acumulam e se podem ser removidos por flush durante a operação.
Impulsor semi-aberto: A série UHB utiliza um projeto de rotor semiaberto de alta passagem (sem placa de cobertura frontal) que amplia o caminho de fluxo e melhora a capacidade da bomba de lidar com meios contendo partículas. O projeto inclui pás traseiras que reduzem a pressão na câmara de selo, prolongando a vida útil da bomba. Os canais de fluxo abertos reduzem a área de superfície onde os cristais podem aderir e permitem que qualquer acúmulo seja removido mais facilmente por flush.
Impulsor fechado: Para requisitos de altura manométrica mais elevados, um rotor fechado proporciona melhor eficiência hidráulica. A série CYQ utiliza um projeto de rotor fechado com todas as partes molhadas em fluoroplástico, adequado para meios químicos agressivos. Os canais internos podem ser especificados com acabamento mais liso para reduzir os pontos de adesão de cristais.
Gestão de Folgas: Manter folga adequada entre o rotor e a carcaça é uma consideração padrão no processo de seleção de engenharia para bombas resistentes à corrosão que lidam com meios cristalizantes. Uma folga mais ampla permite que depósitos de cristais passem sem travar o conjunto rotativo. A equipe de engenharia da Changyu Pump avalia a distribuição do tamanho dos cristais e a taxa de acúmulo esperada para determinar a folga apropriada para cada aplicação.
3 Seleção de Materiais Resistentes à Corrosão
O material de revestimento das partes molhadas da bomba é a principal defesa contra a corrosão, além de influenciar a adesão de cristais.
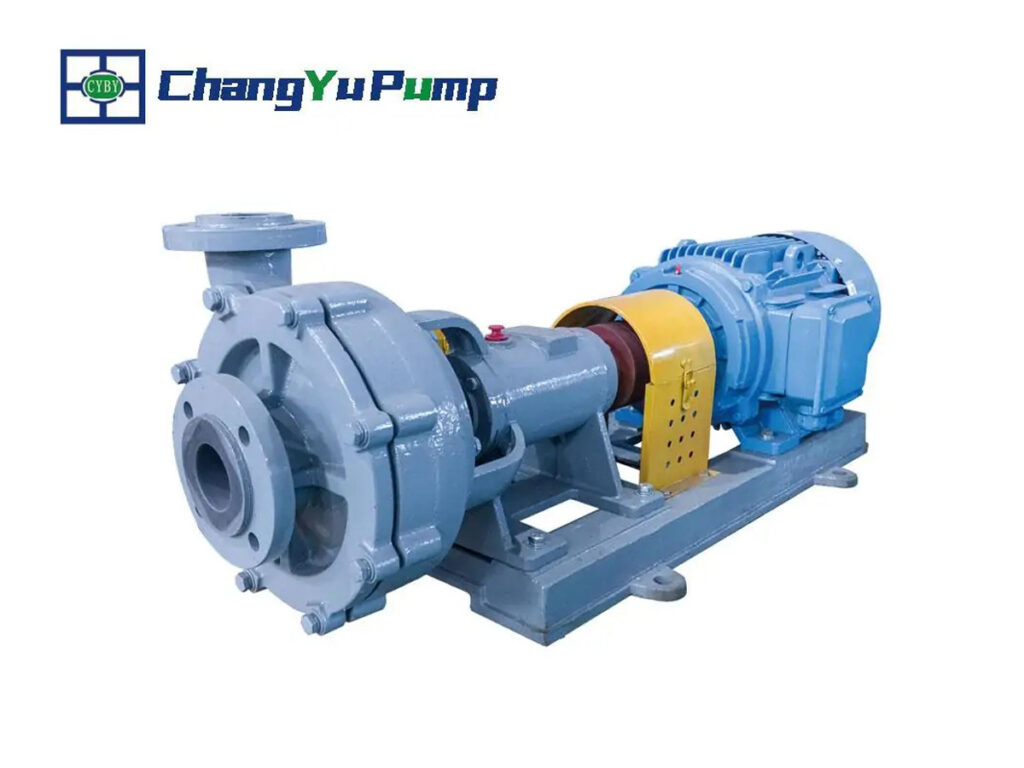
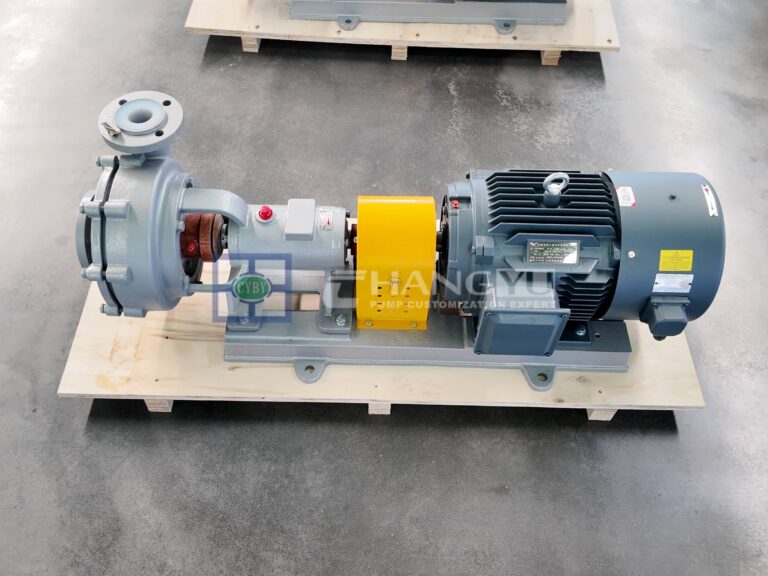
UHMWPE (Série UHB): O polietileno de ultra-alto peso molecular (UHMW-PE) oferece baixo coeficiente de atrito, alta resistência à abrasão — mais de nove vezes a resistência ao desgaste do aço carbono sob condições de teste padrão — e resistência ao ácido sulfúrico até concentração de 80%. A série UHB apresenta construção com revestimento de aço e revestimento interno de UHMW-PE de 8–20 mm, fornecendo uma barreira robusta contra ataque corrosivo. A faixa de temperatura padrão é de -20°C a 90°C, com materiais modificados estendendo a faixa até 100–120°C para aplicações específicas. Esta série opera com vazões de 3 a 2600 m³/h e alturas manométricas de até 100 m.
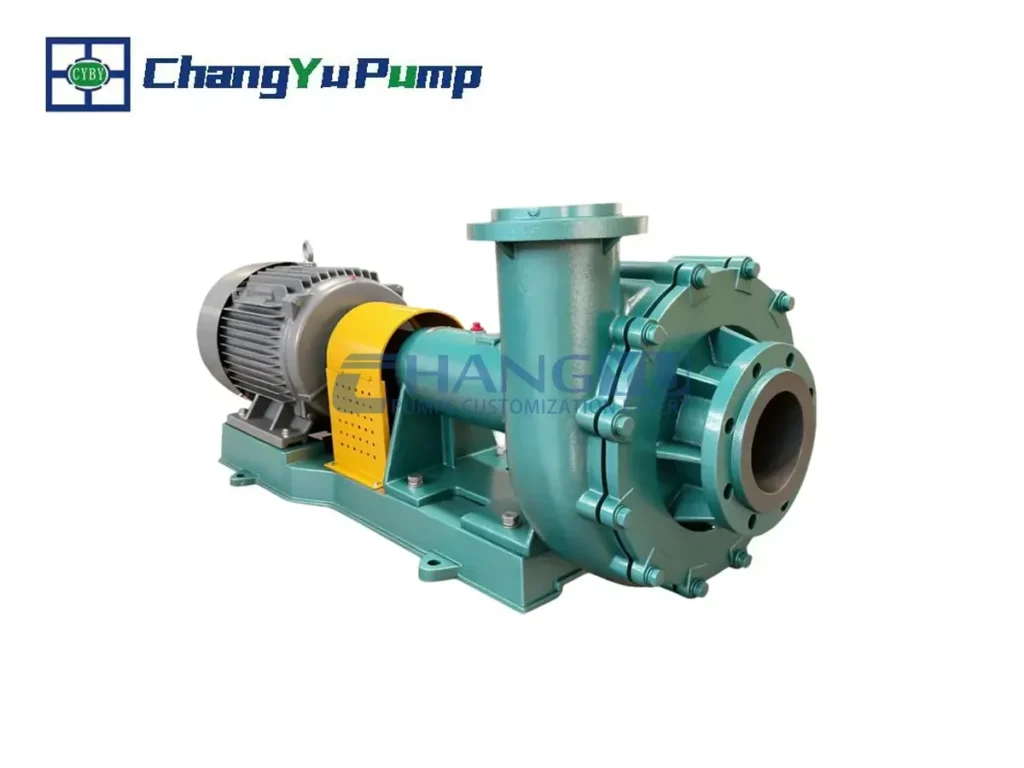
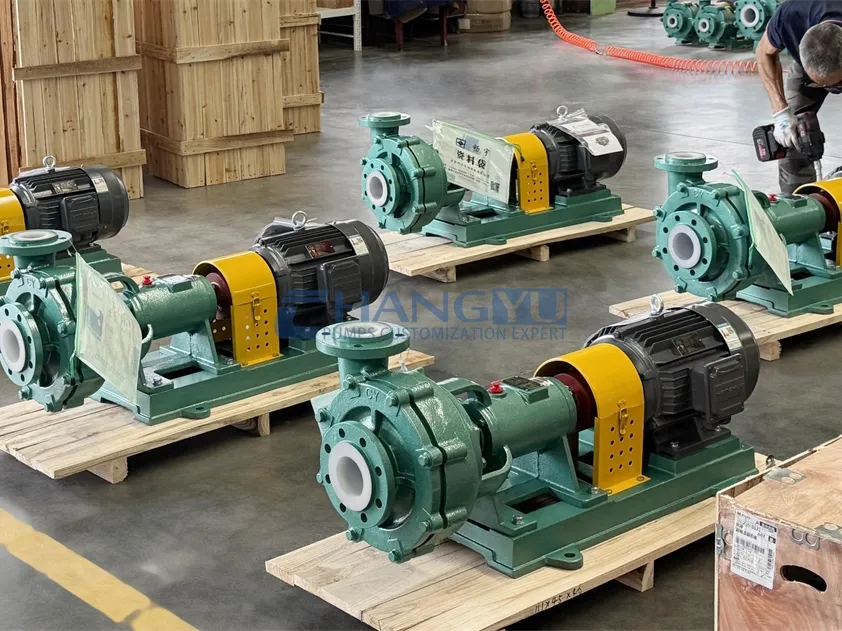
Revestimento em FEP (Série CYB-ZKJ): O FEP (etileno propileno fluorado) oferece uma superfície lisa e não porosa que resiste tanto ao ataque químico quanto à adesão de cristais. A série CYB-ZKJ utiliza revestimento em FEP com construção sinterizada de 8–20 mm, faixa de temperatura de -20°C a 120°C, e suporta concentrações de ácido sulfúrico até 80%. Para requisitos de temperatura mais elevados, está disponível revestimento em PFA. O selo mecânico de duplo acionamento suporta flush API 682, e o rotor semiaberto lida com lamas contendo até 20% de partículas sólidas flexíveis.
Revestimento em PFA/PTFE (Série CYQ): Para aplicações que exigem a mais ampla resistência química e a maior capacidade de temperatura, a série CYQ de acionamento magnético utiliza revestimento em FEP, PFA ou PTFE (8–15 mm) com faixa de temperatura de -20°C a 180°C. Esta série é compatível com toda a faixa de concentração de ácido sulfúrico, incluindo ácido concentrado a 98% e oleum, tornando-a adequada para processos onde a concentração de ácido residual é alta ou variável.
Melhores Práticas de Instalação para Prevenção de Cristalização
1 Layout da Tubulação
O layout adequado da tubulação é crítico para prevenir o acúmulo de cristais:
- Tubulação de sucção: Mantenha as linhas de sucção o mais curtas e diretas possível. Elimine pontos altos onde bolsas de vapor possam se formar, pois bolsas de vapor causam resfriamento localizado e promovem a cristalização.
- Sucção vertical: Evite configurações de sucção vertical. Sempre projete com sucção afogada (altura de sucção positiva) para manter fluxo e temperatura consistentes.
- Válvulas de drenagem: Instale válvulas de drenagem nos pontos baixos do sistema de tubulação para permitir flush completo entre operações em lote.
2 Configuração do Sistema de Flush
Se utilizar flush externo do Plano API 32:
- Temperatura do líquido de flush: O líquido de flush deve estar pelo menos 10–15°C acima da temperatura de saturação da solução de sulfato de amônio na pressão da câmara de selo.
- Caudal: As taxas de fluxo de lavagem típicas variam de 2 a 5 L/min, dependendo do tamanho do selo e das condições operacionais. Consulte o fabricante da bomba para recomendações específicas.
- Operação contínua: O sistema de lavagem deve operar continuamente durante o funcionamento da bomba. Lavagem intermitente pode causar choque térmico e acelerar o desgaste das faces do selo.
3 Procedimentos de Partida e Parada
- Lavagem pré-partida: Antes de iniciar a bomba, lave a câmara do selo com água morna ou solução diluída de sulfato de amônio por 2 a 3 minutos para remover cristais acumulados.
- Período de aquecimento: Para bombas com camisa de vapor, ative a camisa 15 a 20 minutos antes da partida para elevar a temperatura da câmara do selo acima do ponto de saturação.
- Lavagem de parada: Após parar a bomba, continue a lavagem por 3 a 5 minutos para eliminar o sulfato de amônio residual da câmara do selo.
- Bombas de reserva: Para bombas de reserva em serviço de cristalização, considere instalar uma linha de recirculação pequena para manter um fluxo suave e evitar a sedimentação de cristais.
Guia de Manutenção e Solução de Problemas
6.1 Modos de falha comuns
| Sintoma | Causa provável | Ação recomendada |
|---|---|---|
| Aumento de vazamento no selo | Acúmulo de cristais nas faces do selo | Enxaguar a câmara de selagem com água morna; verificar os parâmetros do plano de lavagem |
| Vibração durante a operação | Depósitos de cristais no impulsor causando desbalanceamento | Desmontar e limpar o impulsor; verificar danos por erosão |
| Flutuação da corrente do motor | Voluta parcialmente obstruída | Sistema de lavagem; inspecionar acúmulo de cristais na carcaça |
| Travamento súbito do eixo | Cristalização rápida na câmara de selagem | Aplicar vapor ou água quente no alojamento do selo; desmontar se necessário |
| Desgaste excessivo das faces do selo | Partículas de cristais incrustadas nas faces do selo | Atualizar para materiais de face de selo mais duros (SiC vs. carbono); verificar a malha do filtro de lavagem |
2 Intervalos de Inspeção Recomendados
| Item de Inspeção | Frequência | Pontos-Chave de Verificação |
|---|---|---|
| Temperatura da câmara de selagem | Diário | Comparar com a temperatura de saturação da solução |
| Vazão do sistema de lavagem | Diário | Verificar a leitura do medidor de vazão; checar obstruções |
| Monitoramento de vibração | Semanal | Registrar linha de base e tendência; investigar alterações >20% |
| Observação de vazamento do selo | Semanal | Registrar taxa de gotejamento; investigar qualquer aumento |
| Inspeção visual do impulsor | Trimestral | Verificar depósitos de cristais, erosão e corrosão |
| Medição da espessura do revestimento | Anualmente | Verificar integridade do revestimento; substituir se espessura < 50% do original |
3 Solução de Problemas: Checklist de Cristalização
Quando a cristalização for suspeita, siga este checklist em ordem:
- Verificar perfil de temperatura: Medir a temperatura na sucção, descarga e câmara de selagem. Comparar com a temperatura de saturação na pressão correspondente.
- Verificar sistema de lavagem: Confirmar vazão, temperatura e composição do líquido de lavagem. Verificar obstruções na linha de lavagem.
- Inspecionar camisa de resfriamento: Se equipado, verificar o fornecimento de vapor ou água quente para a camisa.
- Revisar ciclo operacional: A bomba ficou ociosa por mais de 30 minutos sem lavagem? Houve alterações recentes na temperatura ou concentração do processo?
- Examinar tubulação: Há seções de tubo não isoladas próximas à bomba que possam causar resfriamento localizado?
Guia de Seleção de Bomba para Polpa de Sulfato de Amônio por Condições Operacionais
| Condição de funcionamento | Risco de corrosão | Risco de Cristalização | Séries de bombas recomendadas | Parâmetros-Chave |
|---|---|---|---|---|
| Operação intermitente em lote, temperatura abaixo de 50°C | Baixo–moderado | Elevado | CYB-ZKJ | Vazão 3–2600 m³/h, altura manométrica ≤80 m, revestimento FEP, suporte de selo API 682, plano de lavagem externo |
| Operação contínua, temp > 60°C, alta carga de cristais | Moderado | Elevado | Série UHB | Vazão 3–2600 m³/h, altura manométrica 5–100 m, temp -20°C a 90°C, revestimento UHMWPE, resistência ao desgaste >9x aço carbono |
| Falha recorrente do selo, vazamento zero exigido | Moderado–alto | Elevado | Série CYQ | Vazão 3–800 m³/h, altura manométrica 15–125 m, temperatura -20°C a 180°C, acionamento magnético sem selo mecânico, ASME B73.3 |
| Alta temperatura (>100°C) com H₂SO₄ residual | Elevado | Moderado | Série CYQ | Revestimento em PFA/PTFE, suporta H₂SO₄ a 98% e óleum |
| Alta vazão (>800 m³/h) com partículas cristalinas | Moderado | Elevado | CYB-ZKJ | Vazão de até 2600 m³/h, revestimento em FEP, H₂SO₄ ≤80%, rotor semiaberto |
| Polpa abrasiva com alto teor de sólidos | Baixo–moderado | Moderado | Série UHB | Revestimento em UHMWPE de 8–20 mm, selo dinâmico tipo k com camisa de resfriamento |
8. Perguntas frequentes
P1: O que causa a cristalização do sulfato de amônio em bombas de polpa?
R: A causa principal é uma queda de temperatura de 15–20°C ou mais através da bomba, o que leva uma solução de sulfato de amônio quase saturada à supersaturação. A câmara de selo é particularmente vulnerável porque pode sofrer resfriamento localizado devido à dissipação de calor através da carcaça.
P2: Qual material é o melhor para resistência à corrosão em serviço com sulfato de amônio?
R: Para ácido sulfúrico residual de até 80%, UHMWPE (série UHB) e FEP (série CYB-ZKJ) são ambos adequados. Para processos que envolvem ácido concentrado acima de 80% ou temperaturas acima de 120°C, recomenda-se revestimento em PFA ou PTFE (série CYQ). A seleção depende da concentração específica do ácido, temperatura e nível de abrasão.
P3: Uma bomba de acionamento magnético pode lidar com polpa de sulfato de amônio com cristais?
R: Sim. A bomba de acionamento magnético da série CYQ, com revestimento fluoroplástico e carcaça de contenção sem selo, é adequada para polpa de sulfato de amônio. A ausência de selo mecânico dinâmico elimina o principal ponto de falha para vazamento induzido por cristalização. A faixa de temperatura de -20°C a 180°C cobre a maioria das condições de processo.
P4: Qual plano de lavagem de selo é recomendado para serviço com sulfato de amônio?
R: O Plano API 32 (lavagem externa limpa) é uma escolha comum. Ele introduz um pequeno fluxo de líquido limpo na câmara de selo para diluir a concentração local e elevar a temperatura. A série CYB-ZKJ suporta protocolos de lavagem API 682, que fornecem interfaces padronizadas para implementação de planos de lavagem.
P5: Como o UHMWPE se compara ao revestimento em FEP para manuseio de sulfato de amônio?
R: O UHMWPE (série UHB) oferece maior resistência à abrasão—mais de nove vezes a do aço carbono—e um coeficiente de atrito mais baixo, tornando-o uma escolha robusta para polpas com alto teor de cristais. O FEP (série CYB-ZKJ) oferece uma faixa de temperatura mais ampla (-20°C a 120°C) e resistência a concentrações mais altas de ácido sulfúrico (até 80%). A escolha depende se a preocupação principal é abrasão ou temperatura/concentração de ácido.
P6: Quais informações são necessárias para selecionar a bomba certa para polpa de sulfato de amônio?
R: A equipe de engenharia requer os seguintes parâmetros: vazão, altura manométrica, densidade específica, perfil de temperatura (entrada, descarga e câmara de selo), tamanho e concentração dos cristais, teor e concentração de ácido residual, e ciclo de operação (contínuo ou em batelada).
P7: Com que frequência a bomba deve ser inspecionada quanto ao acúmulo de cristais?
R: A temperatura da câmara de selo e a vazão do sistema de lavagem devem ser verificadas diariamente. O monitoramento de vibração e a observação de vazamento no selo devem ser realizados semanalmente. A inspeção visual do rotor é recomendada trimestralmente.
P8: Qual é a diferença entre as bombas das séries UHB, CYB-ZKJ e CYQ?
R: A série UHB utiliza revestimento em UHMWPE para máxima resistência à abrasão; a série CYB-ZKJ utiliza revestimento em FEP para maior resistência à temperatura e é equipada com selos mecânicos de dupla face API 682; a série CYQ é uma bomba de acionamento magnético sem selo para aplicações de zero vazamento, com revestimento em PFA/PTFE para a mais alta resistência química.
Suporte Técnico Especializado para Aplicações de Bombas de Sulfato de Amônio
A seleção da configuração correta da bomba para polpa de sulfato de amônio requer a avaliação de múltiplos parâmetros de processo que interagem entre si. As variáveis-chave incluem:
- Perfil de temperatura através da bomba (entrada, descarga e câmara de selo)
- Tamanho e concentração dos cristais na polpa
- Teor de ácido residual e seu efeito na compatibilidade dos materiais
- Ciclo de operação (contínuo vs. em batelada, com ou sem reserva)
- Requisitos de vazão e altura manométrica para o processo
Sobre a Changyu Pump: A Anhui Changyu Pump and Valve Manufacturing Co., Ltd. fabrica bombas resistentes à corrosão e à abrasão desde 2006, com uma instalação de 20.000 m² e produção anual de mais de 20.000 unidades entregues a mercados incluindo Europa, África e Ásia Central. A empresa possui certificações ISO 9001, CE e ATEX, com mais de 30 patentes técnicas em tecnologia de UHMW-PE revestido em aço.
A equipe de engenharia oferece consultoria técnica individualizada e pode fornecer uma solução personalizada de bomba com cotação em até 24 horas. Para uma avaliação detalhada da sua aplicação de polpa de sulfato de amônio, entre em contato com a equipe de engenharia com as seguintes informações:
- Correio eletrónico: [email protected]
- WhatsApp / Tel / WeChat: +86-13651913727
- Informações necessárias: vazão, altura manométrica, densidade específica, temperatura, teor de cristais e concentração de ácido