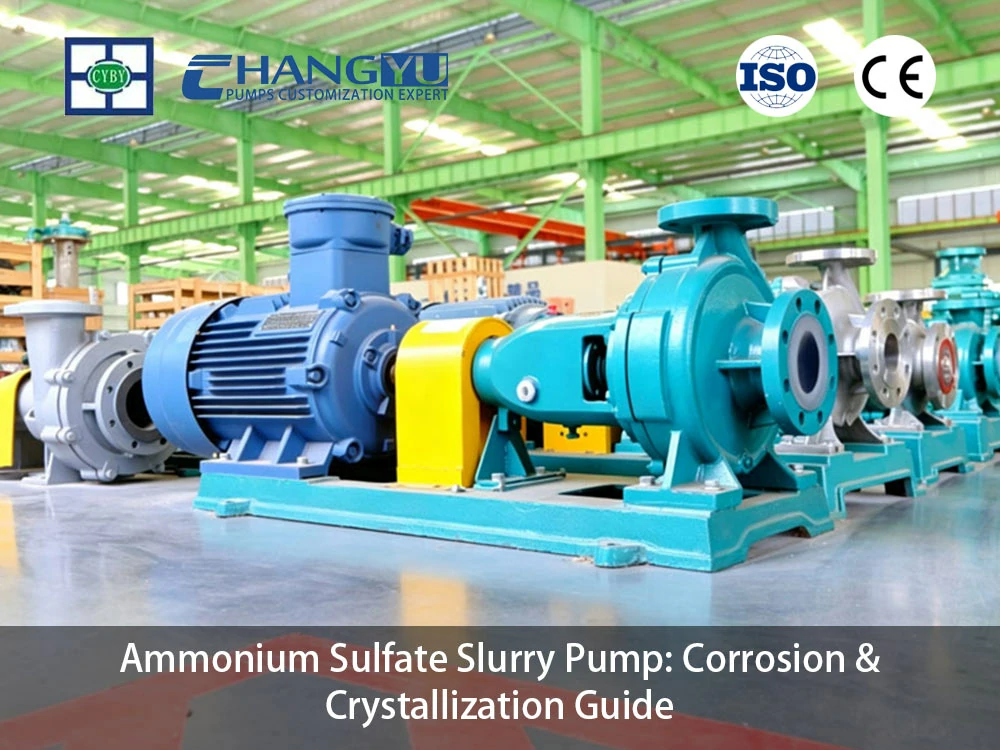
Défis de corrosion et de cristallisation dans les pompes à boue de sulfate d'ammonium
La boue de sulfate d'ammonium présente deux défis distincts mais interdépendants pour les équipements de pompage industriels : corrosion de la phase liquide acide, et cristallisation des solides dissous. Ces modes de défaillance agissent souvent ensemble—la corrosion localisée peut créer des sites de surface rugueux qui accélèrent la nucléation des cristaux, tandis que l'accumulation de cristaux peut piéger les milieux corrosifs contre les surfaces de la pompe, accélérant la dégradation des matériaux.
La phase liquide de la boue de sulfate d'ammonium est corrosive en raison de deux facteurs. La solution de sulfate d'ammonium elle-même a un pH de 5,0 à 6,0 à une concentration de 1 M, ce qui est modérément acide. Plus significativement, le processus de production de sulfate d'ammonium implique généralement une réaction entre l'ammoniac et l'acide sulfurique, et de l'acide sulfurique résiduel reste fréquemment dans la boue. Cet acide résiduel peut faire baisser considérablement le pH, en particulier dans les processus où le rapport acide/ammoniac n'est pas parfaitement contrôlé.
La phase solide présente un risque de cristallisation. Le sulfate d'ammonium a une courbe de solubilité qui change nettement avec la température. Lorsqu'une solution quasi saturée subit une baisse de température dans la pompe, le sel dissous peut rapidement précipiter sous forme de cristaux, entraînant :
- Défaillance du joint: Accumulation autour des faces de garniture mécanique, provoquant des fuites de garniture
- Déséquilibre de la roue: Dépôt de cristaux sur la roue, créant des vibrations et une usure accélérée des roulements
- Restriction du débit: Accumulation dans la volute, restreignant le débit et augmentant la pression de refoulement
- Grippage de l'ensemble rotatif: Dans les cas graves, blocage complet de l'ensemble rotatif
Les défaillances de garniture liées à la cristallisation sont une cause majeure de maintenance non planifiée dans les usines de traitement du sulfate d'ammonium, faisant de la fiabilité des garnitures un critère clé dans la sélection des pompes pour cette application.
Mécanismes de corrosion dans le service sulfate d'ammonium
1 Corrosion par acide sulfurique résiduel
Le principal risque de corrosion dans les pompes à boue de sulfate d'ammonium provient de l'acide sulfurique résiduel (H₂SO₄) qui reste non réagi dans le flux de procédé. La corrosivité dépend de la concentration d'acide et de la température :
- Acide sulfurique dilué (en dessous de 80%) : Très corrosif pour la plupart des métaux. À des températures élevées, le H₂SO₄ dilué attaque l'acier au carbone, l'acier inoxydable et même certains alliages de nickel. C'est le scénario de corrosion le plus courant dans les processus de sulfate d'ammonium.
- Acide sulfurique concentré (au-dessus de 80%) : Moins corrosif pour certains métaux mais plus agressif pour les matériaux organiques. Nécessite une sélection minutieuse des matériaux.
- Concentrations intermédiaires (20–80%) : La plage la plus agressive pour la corrosion par l'acide sulfurique, nécessitant une construction de pompe entièrement revêtue ou non métallique.
2 Effets du pH et de la température
Le taux de corrosion dans le service sulfate d'ammonium augmente avec la température. À des températures de procédé supérieures à 60 °C, même des solutions légèrement acides peuvent provoquer une corrosion mesurable des composants métalliques de la pompe. C'est pourquoi les pompes revêtues—où les surfaces mouillées sont isolées de la structure métallique par un revêtement résistant à la corrosion—sont le choix standard pour la manipulation de la boue de sulfate d'ammonium.
3 Performance des matériaux dans des conditions corrosives
Trois matériaux de revêtement sont couramment utilisés dans les pompes à boue de sulfate d'ammonium, chacun avec un profil de résistance à la corrosion différent :
| Matériau | Résistance à l'acide sulfurique | Plage de température | Résistance à l'abrasion |
|---|---|---|---|
| UHMWPE (série UHB) | ≤80% H₂SO₄ | -20 °C à 90 °C (standard), jusqu'à 100–120 °C (modifié) | >9 fois l'acier au carbone |
| FEP (série CYB-ZKJ) | ≤80% H₂SO₄ | De -20°C à 120°C | Modéré |
| PFA/PTFE (série CYQ) | Toutes concentrations, y compris 98% H₂SO₄ et oléum | De -20°C à 180°C | Modéré |
UHMWPE offre la plus haute résistance à l'abrasion—plus de neuf fois la résistance à l'usure de l'acier au carbone dans des conditions d'essai standard—ce qui en fait un choix privilégié lorsque la boue contient des concentrations élevées de solides cristallins. La série UHB présente une construction en acier revêtu avec un revêtement UHMW-PE de 8 à 20 mm, offrant une barrière robuste contre l'attaque corrosive et l'usure abrasive.
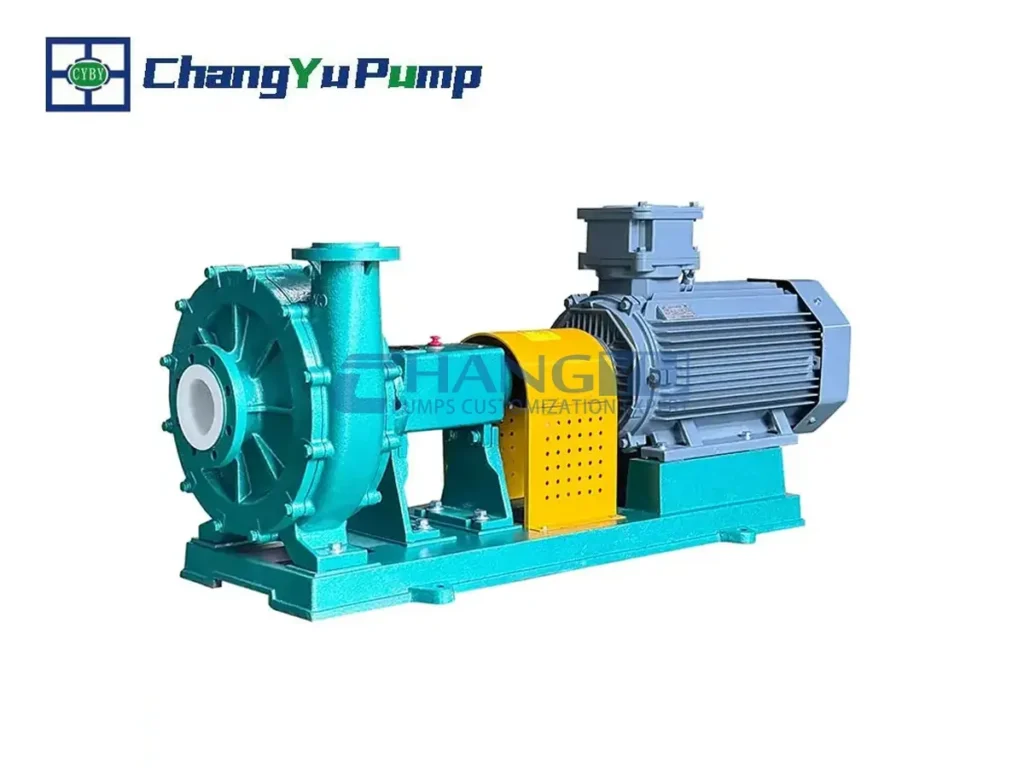
Revêtements fluoroplastiques (FEP, PFA, PTFE) offrent une résistance chimique plus large et une capacité de température plus élevée. La série CYB-ZKJ utilise un revêtement FEP avec une plage de température de -20 °C à 120 °C et gère des concentrations d'acide sulfurique jusqu'à 80%, tandis que la série CYQ avec revêtement PFA/PTFE gère toute la plage de concentrations, y compris l'acide concentré à 98% à des températures allant jusqu'à 180 °C.
Causes profondes de la formation de cristaux dans les garnitures et les roues de pompe
1 Caractéristiques de solubilité du sulfate d'ammonium
Le sulfate d'ammonium présente une courbe de solubilité qui change significativement avec la température. Selon les données de solubilité standard (Perry's Chemical Engineers’ Handbook), la solubilité du (NH₄)₂SO₄ dans l'eau est d'environ :
| Température (°C) | Solubilité (g/100 g H₂O) | Variation par rapport à 20 °C |
|---|---|---|
| 20 °C | 75.4 | — |
| 30°C | 78.0 | +3.4% |
| ✅ (dilué) | 81.8 | +8.5% |
| 150°C+ | 84.8 | +12.5% |
| 60°C | 88.0 | +16.7% |
| 70°C | 91.7 | +21.6% |
| 80°C | 95.3 | +26.4% |
| 90°C | 99.2 | +31.6% |
| 100 °C | 103.3 | +37.0% |
La différence de solubilité entre 30 °C et 80 °C est d'environ 17,3 g/100 g H₂O—une variation d'environ 22%. Lorsqu'une solution de sulfate d'ammonium saturée ou quasi saturée subit une baisse de température de 15 à 20 °C à travers la pompe, la solution peut entrer dans un état de sursaturation, déclenchant une nucléation rapide de cristaux sur les surfaces internes de la pompe.
2 Gradients de température dans la chambre de garniture
La chambre de garniture nécessite une attention particulière. La garniture mécanique génère de la chaleur localisée aux faces de glissement, mais la zone du boîtier de garniture—en particulier près du côté atmosphérique—peut subir un refroidissement localisé en raison de la dissipation de chaleur à travers le boîtier et la tuyauterie environnante. Ce gradient thermique crée des conditions où les cristaux de sulfate d'ammonium nucléent et croissent préférentiellement autour des faces de garniture, forçant finalement les faces à s'écarter et provoquant des fuites.
3 Rugosité de surface et sites de nucléation
La nucléation des cristaux est thermodynamiquement favorisée sur les surfaces rugueuses. Les surfaces internes de la pompe qui ont été rugueuses par corrosion ou usure mécanique fournissent des sites de nucléation préférentiels pour les cristaux de sulfate d'ammonium. Cela crée un cycle auto-renforçant : la corrosion crée de la rugosité, la rugosité favorise la nucléation des cristaux, et la croissance des cristaux piège les milieux corrosifs contre la surface, accélérant davantage la corrosion.
Solutions d'ingénierie pour le contrôle de la corrosion et de la cristallisation
1 Contrôle de la température de la chambre d'étanchéité pour la prévention de la cristallisation
Maintenir la température au-dessus du point de saturation dans toute la pompe est une stratégie primordiale pour prévenir la cristallisation.
Rinçage externe (Plan API 32) : Un rinçage externe propre introduit un faible débit de liquide clair — généralement de l'eau ou une solution diluée de sulfate d'ammonium — dans la chambre d'étanchéité. Cela dilue la concentration locale et élève la température, réduisant ainsi le risque de nucléation de cristaux au niveau des faces d'étanchéité. La série CYB-ZKJ est conçue pour accueillir des garnitures mécaniques conformes aux protocoles de rinçage API 682, offrant une interface standardisée pour la mise en œuvre des plans de rinçage. L'API 682 est la norme industrielle pour les systèmes de garnitures mécaniques dans les pompes centrifuges et rotatives, et le Plan 32 est l'une des configurations reconnues pour les applications sujettes à la cristallisation.
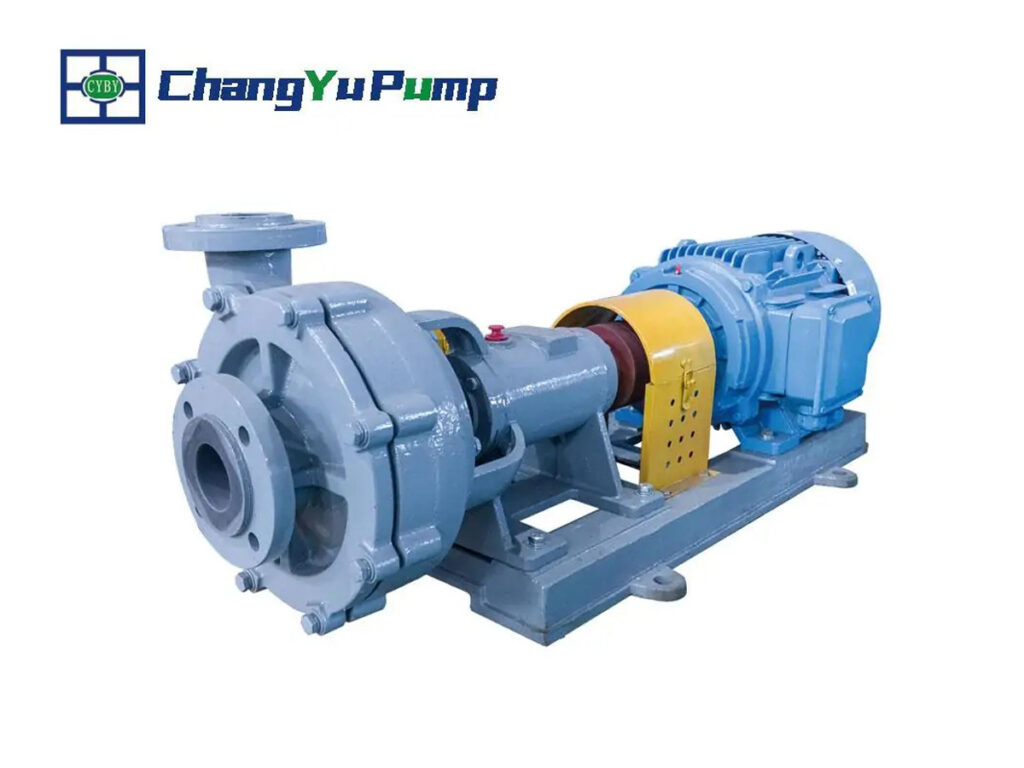
Chemisage à la vapeur ou à l'eau chaude : Pour les procédés où la dilution n'est pas acceptable, le corps d'étanchéité peut être équipé d'un chemisage à la vapeur ou à l'eau chaude. Cela maintient la température interne au-dessus du point de saturation sans modifier la chimie du procédé. Pour les pompes à revêtement FEP telles que la série CYB-ZKJ, la plage de température de -20°C à 120°C offre une marge suffisante pour le fonctionnement du chemisage.
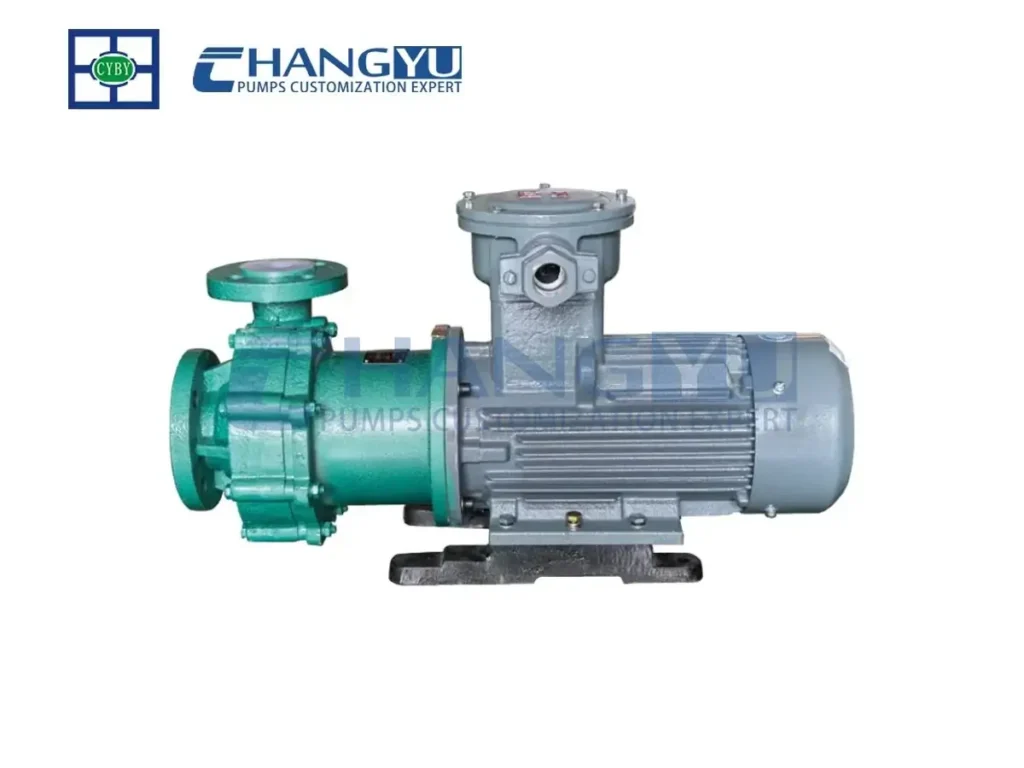
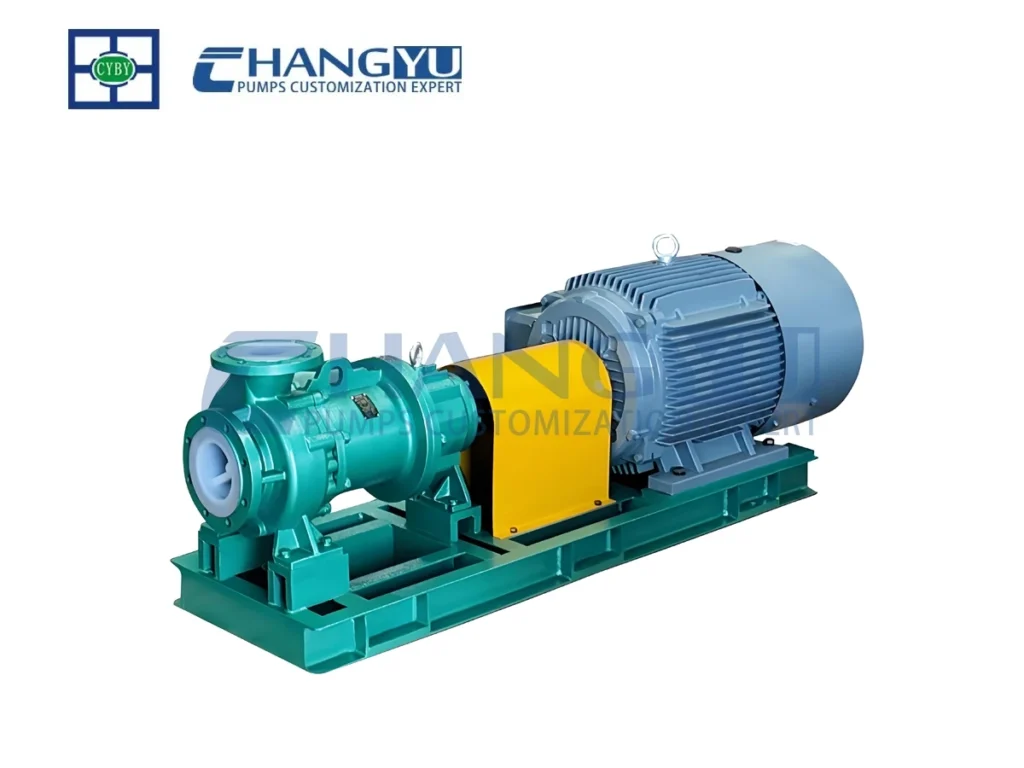
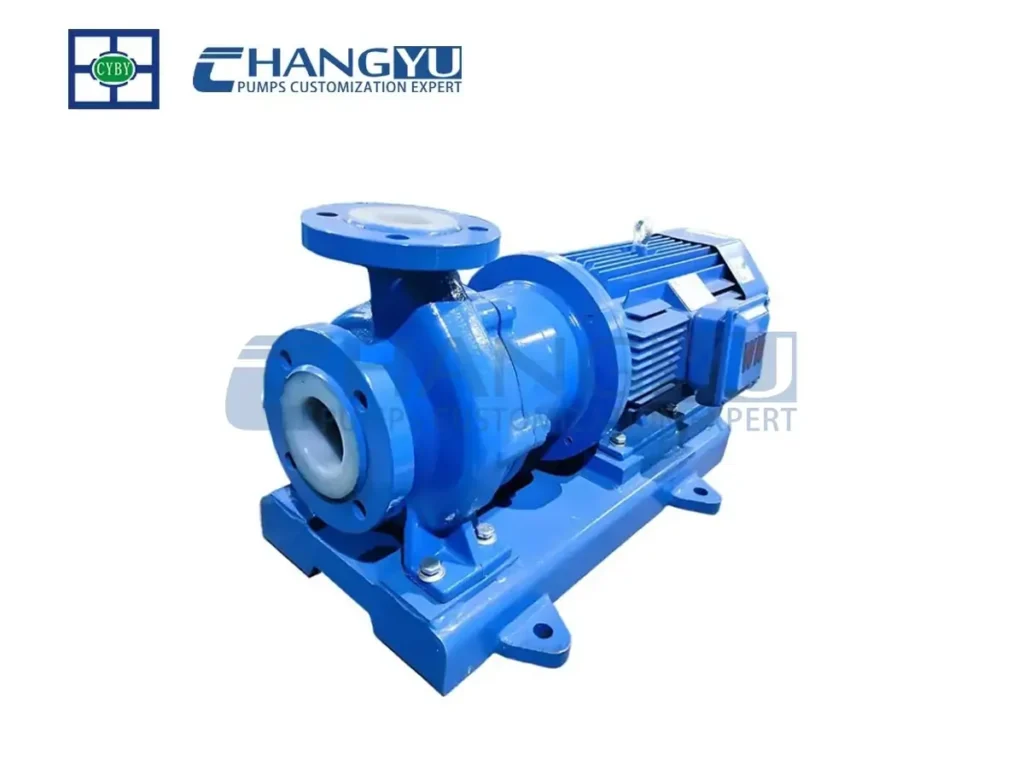
Alternative à entraînement magnétique : Pour les applications où l'entretien des garnitures mécaniques représente un coût récurrent, une pompe à entraînement magnétique sans garniture élimine entièrement l'étanchéité dynamique. La pompe à entraînement magnétique de la série CYQ utilise une enveloppe de confinement et un couplage magnétique pour transmettre le couple sans pénétration d'arbre, supprimant ainsi le principal point de défaillance lié à la cristallisation. La série CYQ gère des températures de -20°C à 180°C avec un revêtement FEP, PFA ou PTFE, et est conçue pour répondre aux normes ASME B73.3 pour les pompes sans garniture. Cette configuration convient aux procédés de sulfate d'ammonium où la température de la solution dépasse 100°C ou lorsque de l'acide sulfurique concentré (jusqu'à 98 %) est présent.
2 Conception de la roue pour les boues chargées de cristaux
La géométrie de la roue affecte directement la manière dont les cristaux s'accumulent et s'ils peuvent être évacués pendant le fonctionnement.
Roue semi-ouverte : La série UHB utilise une conception de roue semi-ouverte à grand passage (sans plaque de recouvrement avant) qui élargit le chemin d'écoulement et améliore la capacité de la pompe à traiter des milieux chargés de particules. La conception comprend des aubes arrière qui réduisent la pression dans la chambre d'étanchéité, prolongeant ainsi la durée de vie de la pompe. Les canaux d'écoulement ouverts réduisent la surface où les cristaux peuvent adhérer et permettent d'évacuer plus facilement toute accumulation.
Fermé Roue : Pour les exigences de hauteur de refoulement plus élevées, une roue fermée offre une meilleure efficacité hydraulique. La série CYQ utilise une conception de roue fermée avec toutes les pièces en contact avec le fluide en fluoroplastique, adaptée aux milieux chimiques agressifs. Les passages internes peuvent être spécifiés avec une finition plus lisse pour réduire les sites d'adhérence des cristaux.
Gestion des jeux : Le maintien d'un jeu adéquat entre la roue et le corps de pompe est une considération standard dans le processus de sélection technique pour les pompes résistantes à la corrosion manipulant des milieux cristallisants. Un jeu plus large permet aux dépôts de cristaux de passer sans gripper l'ensemble rotatif. L'équipe technique de Changyu Pump évalue la distribution granulométrique des cristaux et le taux d'accumulation prévu pour déterminer le jeu approprié pour chaque application.
3 Sélection des matériaux résistants à la corrosion
Le matériau de revêtement des pièces en contact avec le fluide de la pompe constitue la principale défense contre la corrosion, tout en influençant également l'adhérence des cristaux.
UHMWPE (série UHB) : Le polyéthylène à ultra haut poids moléculaire (UHMW-PE) offre un faible coefficient de frottement, une haute résistance à l'abrasion — plus de neuf fois la résistance à l'usure de l'acier au carbone dans des conditions d'essai standard — et une résistance à l'acide sulfurique jusqu'à une concentration de 80 %. La série UHB présente une construction en acier chemisé avec un revêtement UHMW-PE de 8 à 20 mm, offrant une barrière robuste contre les attaques corrosives. La plage de température standard est de -20°C à 90°C, avec des matériaux modifiés étendant la plage jusqu'à 100–120°C pour des applications spécifiques. Cette série gère des débits de 3 à 2600 m³/h avec des hauteurs de refoulement jusqu'à 100 m.
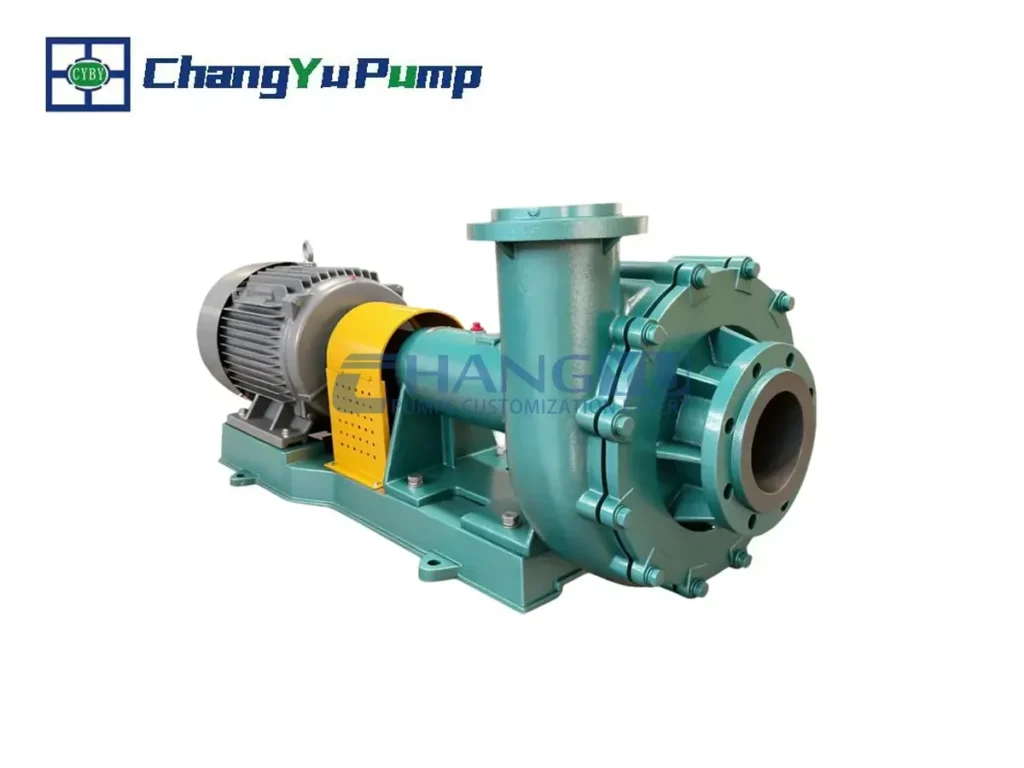
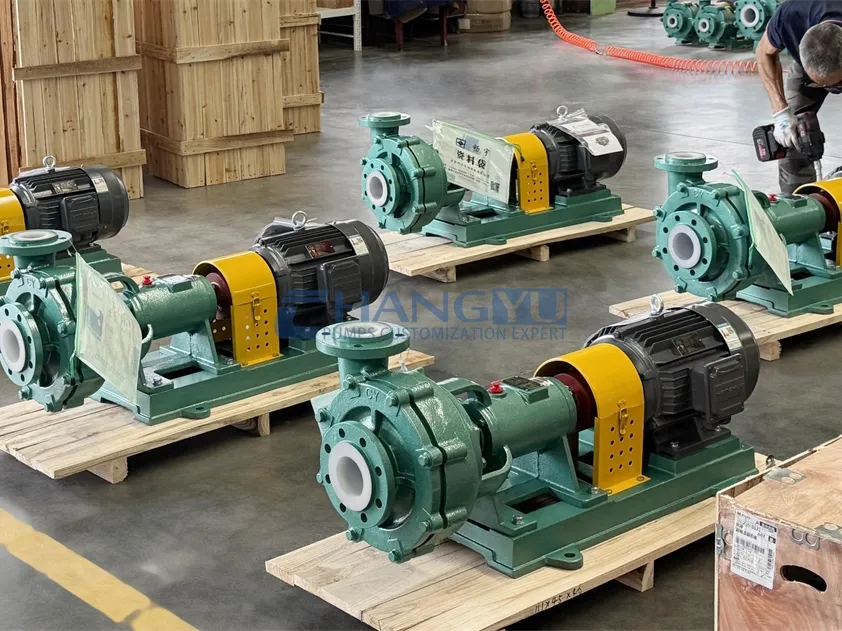
Revêtement FEP (série CYB-ZKJ) : Le FEP (éthylène-propylène fluoré) offre une surface lisse et non poreuse qui résiste à la fois aux attaques chimiques et à l'adhérence des cristaux. La série CYB-ZKJ utilise un revêtement FEP avec une construction frittée de 8 à 20 mm, une plage de température de -20°C à 120°C, et gère des concentrations d'acide sulfurique jusqu'à 80 %. Pour les exigences de température plus élevées, un revêtement PFA est disponible. La garniture mécanique double supporte le rinçage API 682, et la roue semi-ouverte gère des boues contenant jusqu'à 20 % de particules solides flexibles.
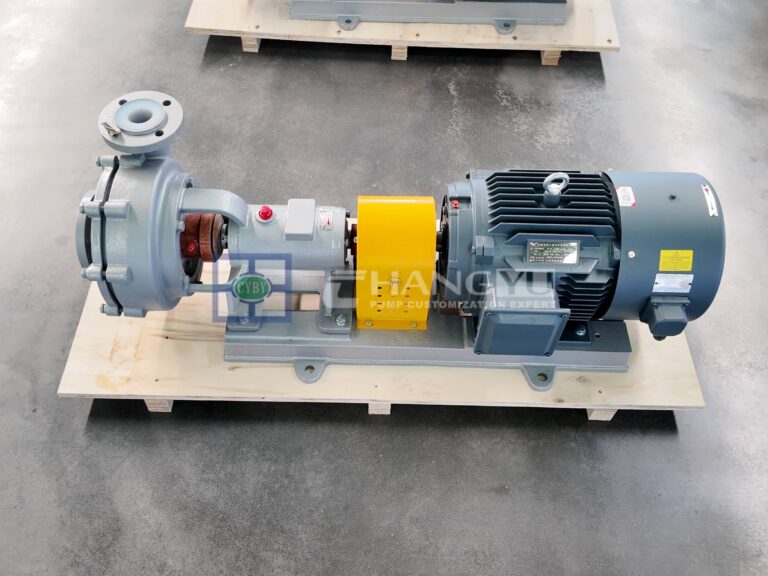
Revêtement PFA/PTFE (série CYQ) : Pour les applications nécessitant la plus large résistance chimique et la plus haute capacité de température, la série CYQ à entraînement magnétique utilise un revêtement FEP, PFA ou PTFE (8–15 mm) avec une plage de température de -20°C à 180°C. Cette série est compatible avec toute la gamme de concentrations d'acide sulfurique, y compris l'acide concentré à 98 % et l'oléum, ce qui la rend adaptée aux procédés où la concentration d'acide résiduel est élevée ou variable.
Bonnes pratiques d'installation pour la prévention de la cristallisation
1 Configuration de la tuyauterie
Une configuration de tuyauterie appropriée est essentielle pour prévenir l'accumulation de cristaux :
- Tuyauterie d'aspiration: Maintenir les lignes d'aspiration aussi courtes et directes que possible. Éliminer les points hauts où des poches de vapeur peuvent se former, car les poches de vapeur provoquent un refroidissement localisé et favorisent la cristallisation.
- Hauteur d'aspiration verticale: Éviter les configurations de hauteur d'aspiration verticale. Toujours concevoir avec une aspiration noyée (hauteur d'aspiration positive) pour maintenir un débit et une température constants.
- Vannes de vidange: Installer des vannes de vidange aux points bas du système de tuyauterie pour permettre un rinçage complet entre les opérations par lots.
2 Configuration du système de rinçage
Si le rinçage externe Plan API 32 est utilisé :
- Température du liquide de rinçage: Le liquide de rinçage doit être au moins 10–15°C au-dessus de la température de saturation de la solution de sulfate d'ammonium à la pression de la chambre d'étanchéité.
- Débit: Les débits de rinçage typiques varient de 2 à 5 L/min selon la taille de la garniture et les conditions de fonctionnement. Consultez le fabricant de la pompe pour des recommandations spécifiques.
- Fonctionnement continu: Le système de rinçage doit fonctionner en continu pendant le fonctionnement de la pompe. Un rinçage intermittent peut provoquer un choc thermique et accélérer l'endommagement des faces de garniture.
3 Procédures de démarrage et d'arrêt
- Rinçage avant démarrage: Avant de démarrer la pompe, rincez la chambre de garniture avec de l'eau chaude ou une solution diluée de sulfate d'ammonium pendant 2 à 3 minutes afin d'éliminer tout cristal accumulé.
- Période de préchauffage: Pour les pompes à enveloppe à vapeur, activez l'enveloppe 15 à 20 minutes avant le démarrage afin d'amener la température de la chambre de garniture au-dessus du point de saturation.
- Rinçage à l'arrêt: Après l'arrêt de la pompe, poursuivez le rinçage pendant 3 à 5 minutes afin d'éliminer le sulfate d'ammonium résiduel de la chambre de garniture.
- Pompes de secours: Pour les pompes de secours en service de cristallisation, envisagez d'installer une petite ligne de recirculation afin de maintenir un débit doux et d'empêcher le dépôt de cristaux.
Guide de maintenance et de dépannage
6.1 Modes de défaillance courants
| Symptôme | Cause probable | Mesures recommandées |
|---|---|---|
| Fuite croissante de la garniture | Accumulation de cristaux sur les faces de garniture | Rincer la chambre d'étanchéité à l'eau chaude ; vérifier les paramètres du plan de rinçage |
| Vibrations en cours de fonctionnement | Dépôts de cristaux sur la roue provoquant un déséquilibre | Démonter et nettoyer la roue ; vérifier les dommages d'érosion |
| Fluctuation du courant du moteur | Volute partiellement obstruée | Rincer le système ; inspecter l'accumulation de cristaux dans la volute |
| Blocage soudain de l'arbre | Cristallisation rapide dans la chambre d'étanchéité | Appliquer de la vapeur ou de l'eau chaude sur le corps d'étanchéité ; démonter si nécessaire |
| Usure excessive des faces d'étanchéité | Particules de cristaux incrustées dans les faces d'étanchéité | Passer à des matériaux de faces d'étanchéité plus durs (SiC vs carbone) ; vérifier la taille de maille du filtre de rinçage |
2 Intervalles d'inspection recommandés
| Élément d'inspection | Fréquence | Points de contrôle clés |
|---|---|---|
| Température de la chambre d'étanchéité | Quotidiennement | Comparer avec la température de saturation de la solution |
| Débit du système de rinçage | Quotidiennement | Vérifier la lecture du débitmètre ; contrôler les obstructions |
| Surveillance des vibrations | Hebdomadaire | Suivre la ligne de base et la tendance ; enquêter sur les variations >20% |
| Observation des fuites d'étanchéité | Hebdomadaire | Enregistrer le taux de gouttes ; enquêter sur toute augmentation |
| Inspection visuelle de la roue | Trimestrielle | Vérifier les dépôts de cristaux, l'érosion et la corrosion |
| Mesure de l'épaisseur du revêtement | Annuellement | Vérifier l'intégrité du revêtement ; remplacer si l'épaisseur < 50% de l'original |
3 Dépannage : Liste de contrôle de cristallisation
En cas de suspicion de cristallisation, suivre cette liste de contrôle dans l'ordre :
- Vérifier le profil de température: Mesurer la température à l'aspiration, au refoulement et dans la chambre d'étanchéité. Comparer avec la température de saturation à la pression correspondante.
- Vérifier le système de rinçage: Confirmer le débit, la température et la composition du liquide de rinçage. Vérifier les obstructions dans la ligne de rinçage.
- Inspecter la chemise de refroidissement: Si équipé, vérifier l'alimentation en vapeur ou en eau chaude de la chemise.
- Examiner le cycle de fonctionnement: La pompe est-elle restée inactive plus de 30 minutes sans rinçage ? Y a-t-il eu des changements récents dans la température ou la concentration du procédé ?
- Examiner la tuyauterie: Y a-t-il des sections de tuyauterie non isolées près de la pompe qui pourraient provoquer un refroidissement localisé ?
Guide de sélection de la pompe à boue de sulfate d'ammonium selon les conditions de fonctionnement
| État de fonctionnement | Risque de corrosion | Risque de cristallisation | Série de pompes recommandée | Paramètres clés |
|---|---|---|---|---|
| Fonctionnement par lots intermittent, température descendant sous 50°C | Faible à modéré | Haut | CYB-ZKJ | Débit 3–2600 m³/h, hauteur manométrique ≤80 m, revêtement FEP, support d'étanchéité API 682, plan de rinçage externe |
| Fonctionnement continu, temp > 60°C, charge de cristaux élevée | Modéré | Haut | Série UHB | Débit 3–2600 m³/h, hauteur manométrique 5–100 m, temp -20°C à 90°C, revêtement UHMWPE, résistance à l'usure >9x celle de l'acier au carbone |
| Défaillance récurrente de l'étanchéité, fuite zéro requise | Modéré à élevé | Haut | Série CYQ | Débit 3–800 m³/h, hauteur manométrique 15–125 m, température -20°C à 180°C, entraînement magnétique sans garniture, ASME B73.3 |
| Haute température (>100°C) avec H₂SO₄ résiduel | Haut | Modéré | Série CYQ | Revêtement PFA/PTFE, convient pour H₂SO₄ à 98 % et oléum |
| Débit élevé (>800 m³/h) avec particules cristallines | Modéré | Haut | CYB-ZKJ | Débit jusqu'à 2600 m³/h, revêtement FEP, H₂SO₄ ≤80 %, roue semi-ouverte |
| Boue abrasive à forte teneur en solides | Faible à modéré | Modéré | Série UHB | Revêtement UHMWPE de 8–20 mm, joint dynamique de type k avec chemise de refroidissement |
8. Foire aux questions
Q1 : Qu'est-ce qui provoque la cristallisation du sulfate d'ammonium dans les pompes à boue ?
R : La cause principale est une chute de température de 15–20°C ou plus à travers la pompe, ce qui pousse une solution de sulfate d'ammonium quasi saturée vers la sursaturation. La chambre d'étanchéité est particulièrement vulnérable car elle peut subir un refroidissement localisé dû à la dissipation de chaleur à travers le corps de pompe.
Q2 : Quel matériau est le mieux adapté à la résistance à la corrosion dans le service sulfate d'ammonium ?
R : Pour l'acide sulfurique résiduel jusqu'à 80 %, l'UHMWPE (série UHB) et le FEP (série CYB-ZKJ) sont tous deux adaptés. Pour les procédés impliquant de l'acide concentré au-dessus de 80 % ou des températures supérieures à 120°C, un revêtement PFA ou PTFE (série CYQ) est recommandé. Le choix dépend de la concentration d'acide spécifique, de la température et du niveau d'abrasion.
Q3 : Une pompe à entraînement magnétique peut-elle traiter une boue de sulfate d'ammonium contenant des cristaux ?
R : Oui. La pompe à entraînement magnétique de la série CYQ, avec revêtement fluoroplastique et chambre de confinement sans garniture, convient à la boue de sulfate d'ammonium. L'absence de garniture mécanique dynamique élimine le point de défaillance principal des fuites induites par la cristallisation. La plage de température de -20°C à 180°C couvre la plupart des conditions de procédé.
Q4 : Quel plan de rinçage de garniture est recommandé pour le service sulfate d'ammonium ?
R : Le plan API 32 (rinçage externe propre) est un choix courant. Il introduit un faible débit de liquide propre dans la chambre d'étanchéité pour diluer la concentration locale et augmenter la température. La série CYB-ZKJ prend en charge les protocoles de rinçage API 682, qui fournissent des interfaces normalisées pour la mise en œuvre des plans de rinçage.
Q5 : Comment l'UHMWPE se compare-t-il au revêtement FEP pour le traitement du sulfate d'ammonium ?
R : L'UHMWPE (série UHB) offre une résistance à l'abrasion supérieure—plus de neuf fois celle de l'acier au carbone—et un coefficient de frottement plus faible, ce qui en fait un choix solide pour les boues à forte teneur en cristaux. Le FEP (série CYB-ZKJ) offre une plage de température plus large (-20°C à 120°C) et une résistance à des concentrations d'acide sulfurique plus élevées (jusqu'à 80 %). Le choix dépend de la préoccupation principale : abrasion ou température/concentration d'acide.
Q6 : Quelles informations sont nécessaires pour sélectionner la pompe adaptée à la boue de sulfate d'ammonium ?
R : L'équipe d'ingénierie nécessite les paramètres suivants : débit, hauteur manométrique, densité, profil de température (aspiration, refoulement et chambre d'étanchéité), taille et concentration des cristaux, teneur et concentration en acide résiduel, et cycle de fonctionnement (continu ou par lots).
Q7 : À quelle fréquence la pompe doit-elle être inspectée pour détecter une accumulation de cristaux ?
R : La température de la chambre d'étanchéité et le débit du système de rinçage doivent être vérifiés quotidiennement. La surveillance des vibrations et l'observation des fuites de garniture doivent être effectuées chaque semaine. Une inspection visuelle de la roue est recommandée tous les trimestres.
Q8 : Quelle est la différence entre les pompes des séries UHB, CYB-ZKJ et CYQ ?
R : La série UHB utilise un revêtement UHMWPE pour une résistance maximale à l'abrasion ; la série CYB-ZKJ utilise un revêtement FEP pour une meilleure résistance à la température et est équipée de garnitures mécaniques à double extrémité API 682 ; la série CYQ est une pompe à entraînement magnétique sans garniture pour les applications à fuite nulle avec revêtement PFA/PTFE pour la résistance chimique la plus élevée.
Support d'ingénierie expert pour les applications de pompes à sulfate d'ammonium
La sélection de la configuration de pompe adaptée à la boue de sulfate d'ammonium nécessite l'évaluation de multiples paramètres de procédé qui interagissent entre eux. Les variables clés incluent :
- Profil de température à travers la pompe (aspiration, refoulement et chambre d'étanchéité)
- Taille et concentration des cristaux dans la boue
- Teneur en acide résiduel et son effet sur la compatibilité des matériaux
- Cycle de fonctionnement (continu ou par lots, avec ou sans pompe de secours)
- Débit et hauteur manométrique requis pour le procédé
À propos de Changyu Pump : Anhui Changyu Pump and Valve Manufacturing Co., Ltd. fabrique des pompes résistantes à la corrosion et à l'abrasion depuis 2006, avec une installation de 20 000 m² et une production annuelle de plus de 20 000 unités livrées sur des marchés tels que l'Europe, l'Afrique et l'Asie centrale. L'entreprise détient les certifications ISO 9001, CE et ATEX, avec plus de 30 brevets techniques dans la technologie UHMW-PE à revêtement en acier.
L'équipe d'ingénierie fournit une consultation technique individuelle et peut livrer une solution de pompe personnalisée avec un devis sous 24 heures. Pour une évaluation détaillée de votre application de boue de sulfate d'ammonium, contactez l'équipe d'ingénierie avec les informations suivantes :
- Courriel : [email protected]
- WhatsApp / Tél / WeChat : +86-13651913727
- Informations requises : débit, hauteur manométrique, densité, température, teneur en cristaux et concentration d'acide